




3LPE (Three-Layer Polyethylene Coated Pipe) cijev obložena je zaštićenom epoksidnim temeljnim premazom fuzijom, kopolimernim ljepilom i vanjskim slojem od ekstrudiranog polietilena. Sustav premaza nanosi se na bešavne ili zavarene čelične cijevi. FBE temeljni premaz nanosi se izravno na pjeskarenu i zagrijanu čeličnu površinu, stvarajući primarnu zaštitu od korozije; Ljepilo osigurava kemijsku i mehaničku vezu između epoksida i polietilena; a PE sloj osigurava debljinu, žilavost i otpornost na vlagu potrebnu za zaštitu cijevi tijekom podizanja, transporta, skladištenja, iskopavanja i zatrpavanja. Sustav se obično specificira za ukopane ili potopljene naftovode, plinovode i transportne cjevovode, sabirne vodove, riječne prijelaze i rute kroz vlažna ili korozivna tla gdje se otpornost na koroziju mora kombinirati sa zaštitom od udaraca, udubljenja i abrazije. Za otpor HDD-a, ispunu kamenjem, povišenu radnu temperaturu ili betonski balastni premaz, klasa premaza, zaštita od habanja, geometrija smanjenja i kompatibilnost spojeva na terenu zahtijevaju kvalifikaciju specifičnu za projekt.
3LPE sustav premaza treba smatrati integriranim sustavom zaštite od korozije koji se temelji na standardima, dizajniranim, kvalificiranim i kontroliranim za navedene uvjete rada, a ne jednostavnom kombinacijom triju slojeva premaza. Premaz mora pružiti učinkovitu otpornost na kontaminaciju sa strane tla i očekivane toplinske cikluse; međutim, ova se svojstva ne bi trebala koristiti za kompenzaciju nepotpune FBE pokrivenosti, nedovoljno FBE stvrdnjavanja ili neadekvatnog prianjanja ljepila.
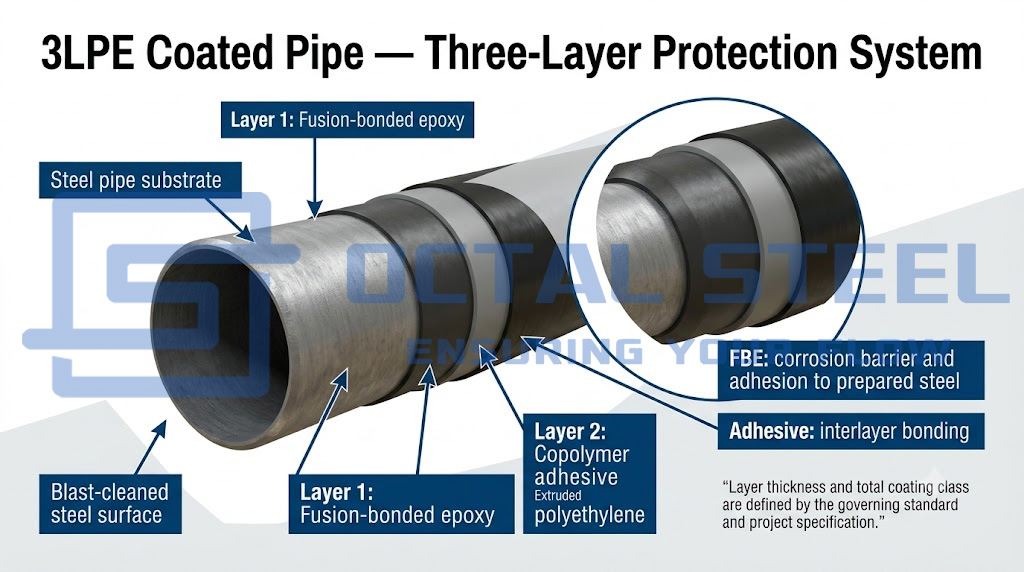
GNEE isporučuje cijevi obložene 3LPE s bešavnom osnovnom cijevi, HFW/ERW, LSAW i SSAW za ukopane ili potopljene naftovode, plinovode i transportne cjevovode. Zahtjevi za osnovnu cijev i premaz mogu se uskladiti s API Spec 5L, ISO 3183, ISO 21809-1, DIN 30670-1, CSA Z245.21 i odobrenim projektnim specifikacijama. Sljedeća tablica razdvaja funkciju i primarnu brigu o prihvaćanju svakog sloja u 3PE sustavu premaza.
| Pokrivni sloj | Materijal | Inženjerska funkcija | Primarni problem prihvaćanja |
|---|---|---|---|
| Prvi sloj | Epoksi vezani fuzijom (FBE) | Prianja na pripremljeni čelik i pruža primarnu zaštitu od korozije | Čistoća površine, profil, temperatura primjene, stvrdnjavanje i kontinuitet filma |
| Drugi sloj | Kopolimerno ili cijepljeno ljepilo | Kemijski i mehanički povezuje epoksid s polietilenskim slojem | Kompatibilnost materijala, temperatura ekstruzije i prozor za primjenu |
| Treći sloj | ekstrudirani polietilen | Pruža otpornost na vlagu i štiti temeljne slojeve od udaraca, udubljenja i abrazije | Ukupna debljina, kontinuitet, otpornost na udarce i oštećenja pri rukovanju |
Specifikacije cijevi obložene 3LPE
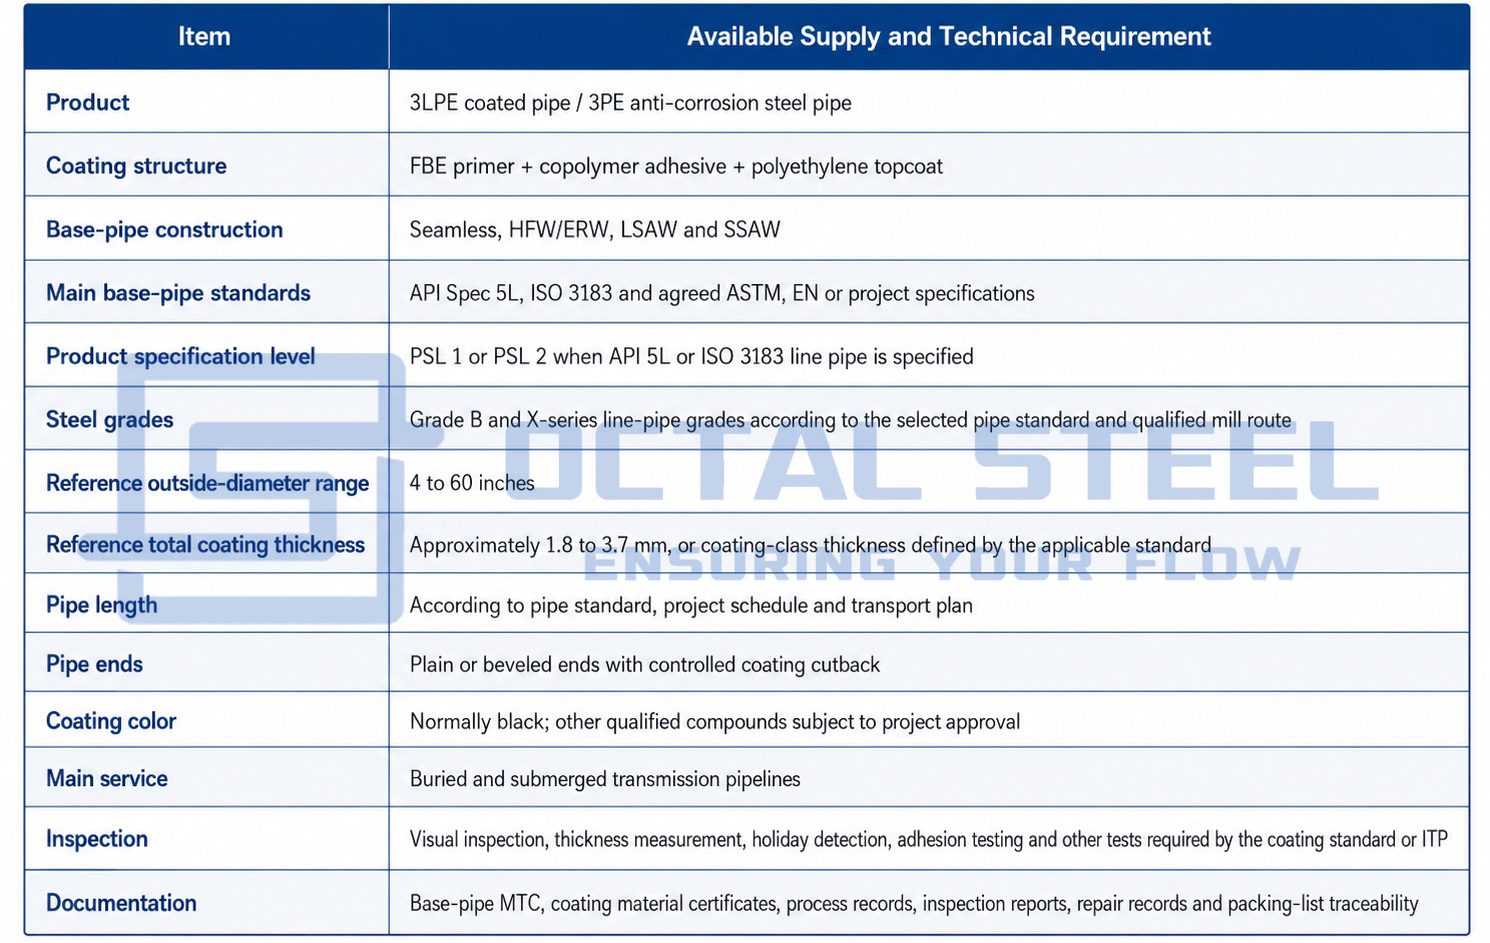
Raspon isporuke od 4 do 60 inča i referentni raspon premaza od oko 1,8 do 3,7 mm. Konačna dostupnost ovisi o dimenzijama osnovne cijevi, kapacitetu linije za premazivanje, klasi premaza i kvalifikaciji projekta.
Preuzmite: 3LPE_Coated_Pipe_Specification_and_Ordering_Guide.pdf
3LPE standardi i usklađenost cjevovoda
Osnovna cijev i vanjski premaz regulirani su različitim tehničkim dokumentima. Certifikat osnovne cijevi potvrđuje čelični proizvod. Sam po sebi ne potvrđuje da vanjski premaz zadovoljava projektne specifikacije premaza.
| Pravilo | Opseg u narudžbi 3LPE cijevi |
|---|---|
| ISO 21809-1:2018 | Troslojni PE i PP vanjski premazi za ukopane ili potopljene čelične cijevi koji se nanose u tvornici |
| DIN 30670-1:2024 | Tvornički naneseni ekstrudirani polietilenski premazi na čelične cijevi i spojnice |
| CSA Z245.21:22 | Kvalifikacija, primjena, inspekcija, ispitivanje, rukovanje i skladištenje polietilenske prevlake za čelične cijevi koja se nanosi u tvornici |
| API specifikacija 5L | Zahtjevi za proizvodnju i prihvaćanje za bešavne i zavarene čelične cijevi |
| ISO 3183:2019 | PSL 1 i PSL 2 bešavne i zavarene čelične cijevi za cjevovodne transportne sustave |
| ISO 8501-1 | Vizualna procjena čistoće čelične površine prije premazivanja |
| Serija ISO 8502 | Procjena prašine, topivih soli i drugih površinskih kontaminanata |
| Serija ISO 8503 | Mjerenje i vrednovanje profila pjeskarene površine |
| Projektna specifikacija premaza | Temperaturna klasa, klasa debljine, smanjenje, učestalost ispitivanja, kriteriji prihvaćanja i dokumentacija |
ISO 3183:2019 ostaje na snazi nakon revizije iz 2026. i pokriva bešavne i zavarene čelične cijevi PSL 1 i PSL 2. DIN navodi DIN 30670-1:2024 kao trenutni tvornički primijenjeni standard za ekstrudirani PE premaz, dok CSA Z245.21:22 uključuje kvalifikacijske zahtjeve, primjenu, inspekciju, ispitivanje, rukovanje i skladištenje premazivanje.
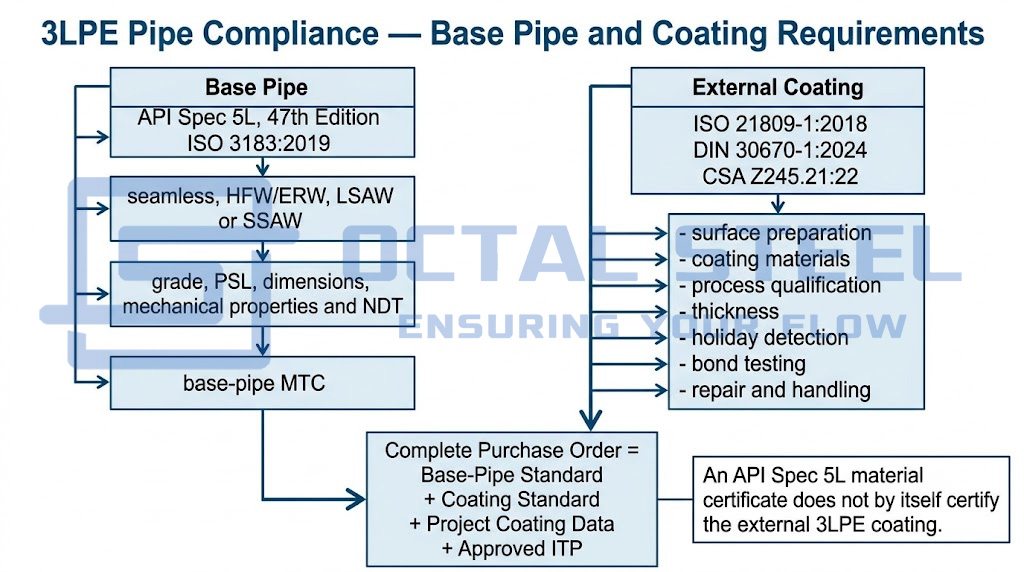
Stoga bi narudžbenica trebala identificirati oba dokumenta, na primjer:
API Spec 5L PSL 2 cijev s vanjskom prevlakom od 3LPE u skladu s ISO 21809-1, uključujući specificiranu klasu prevlake, projektnu temperaturu, minimalnu debljinu, smanjenje i projektni ITP.
Pisanje samo "API 5L 3LPE cijevi" ostavlja klasu premaza i zahtjeve za prihvaćanje nepotpunima.
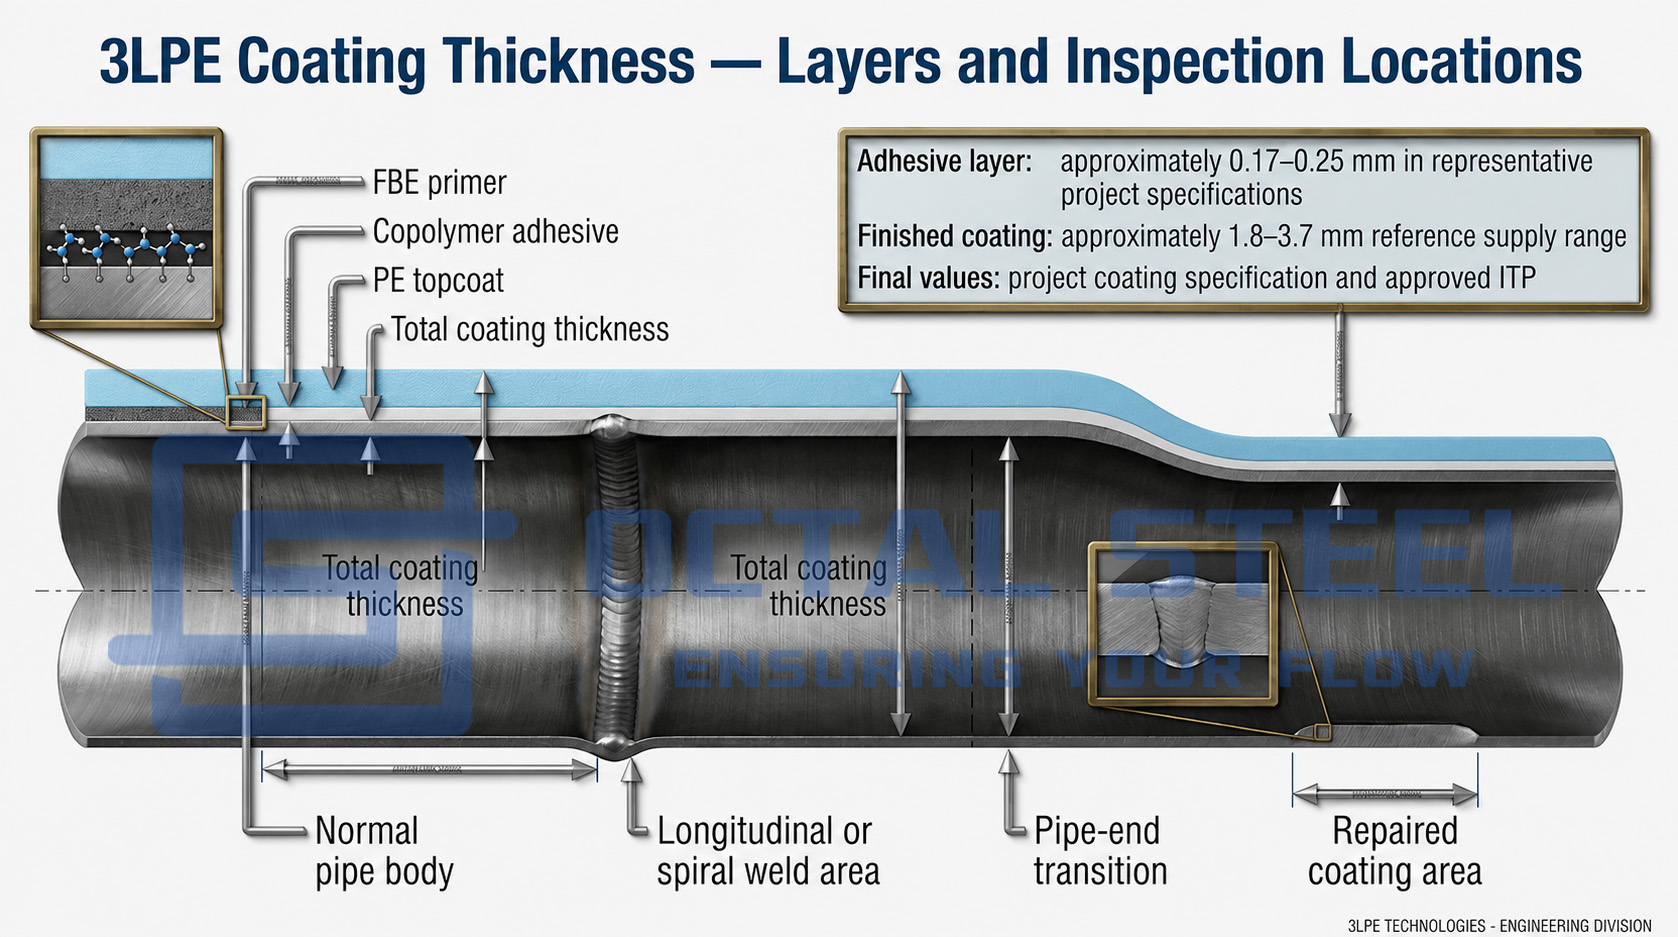
Reprezentativna debljina 3LPE premaza
Ukupna debljina 3LPE cijevi određena je promjerom cijevi, klasom premaza, radnom temperaturom, rizikom rukovanja i specifikacijom projekta. Ne treba ga tretirati kao jednu univerzalnu vrijednost.
Reprezentativni sustav može uključivati:
- FBE temeljni premaz: obično se navodi kao minimalna debljina suhog filma;
- sloj ljepila: obično oko 0,17–0,25 mm u specifikacijama projekta;
- PE sloj: prilagođen za postizanje potrebne ukupne debljine;
- ukupni završni premaz: obično unutar približno 1,8-3,7 mm za standardne asortimane proizvoda.
Ove brojke su referentne vrijednosti, a ne automatski kriterij prihvaćanja. Objavljene specifikacije operatera pokazuju da minimalna ukupna debljina može varirati ovisno o OD cijevi. Javni projektni zahtjev, na primjer, definira minimalne kategorije debljine od 2,5, 2,8, 3,0 i 3,3 mm za sve veće grupe promjera cijevi.
Zahtjev za ponudu mora navesti:
- minimalna debljina FBE;
- minimalna debljina ljepila;
- minimalna ukupna debljina premaza;
- normalna ili ojačana klasa premaza;
- lokalna debljina ispod minimalne dopuštene;
- učestalost mjerenja debljine;
- ako je potrebna dodatna zaštita otporna na abraziju.
3LPE vs FBE vs 3LPP premaz
FBE, 3LPE i 3LPP su sustavi premaza za cijevi koji se primjenjuju u biljkama i međusobno su povezani. FBE stvara izravnu barijeru protiv korozije na pripremljenoj čeličnoj površini i može se koristiti samostalno ili kao temeljni premaz u 3LPE i 3LPP sustavima. 3LPE dodaje ljepilo i polietilenski sloj za poboljšanje otpornosti na udarce, abraziju i vlagu, dok 3LPP koristi polipropilen za bolju izvedbu na povišenim temperaturama.
Izbor između ovih sustava ovisi o radnoj temperaturi, načinu ugradnje, stanju tla i ispune, riziku od neovlaštenog zahvata, kompatibilnosti spoja na terenu i kvalificiranim ograničenjima kompletnog sustava premaza. Sljedeća tablica uspoređuje njegovu strukturu, ponašanje u službi, fokus inspekcije i glavna ograničenja odabira.
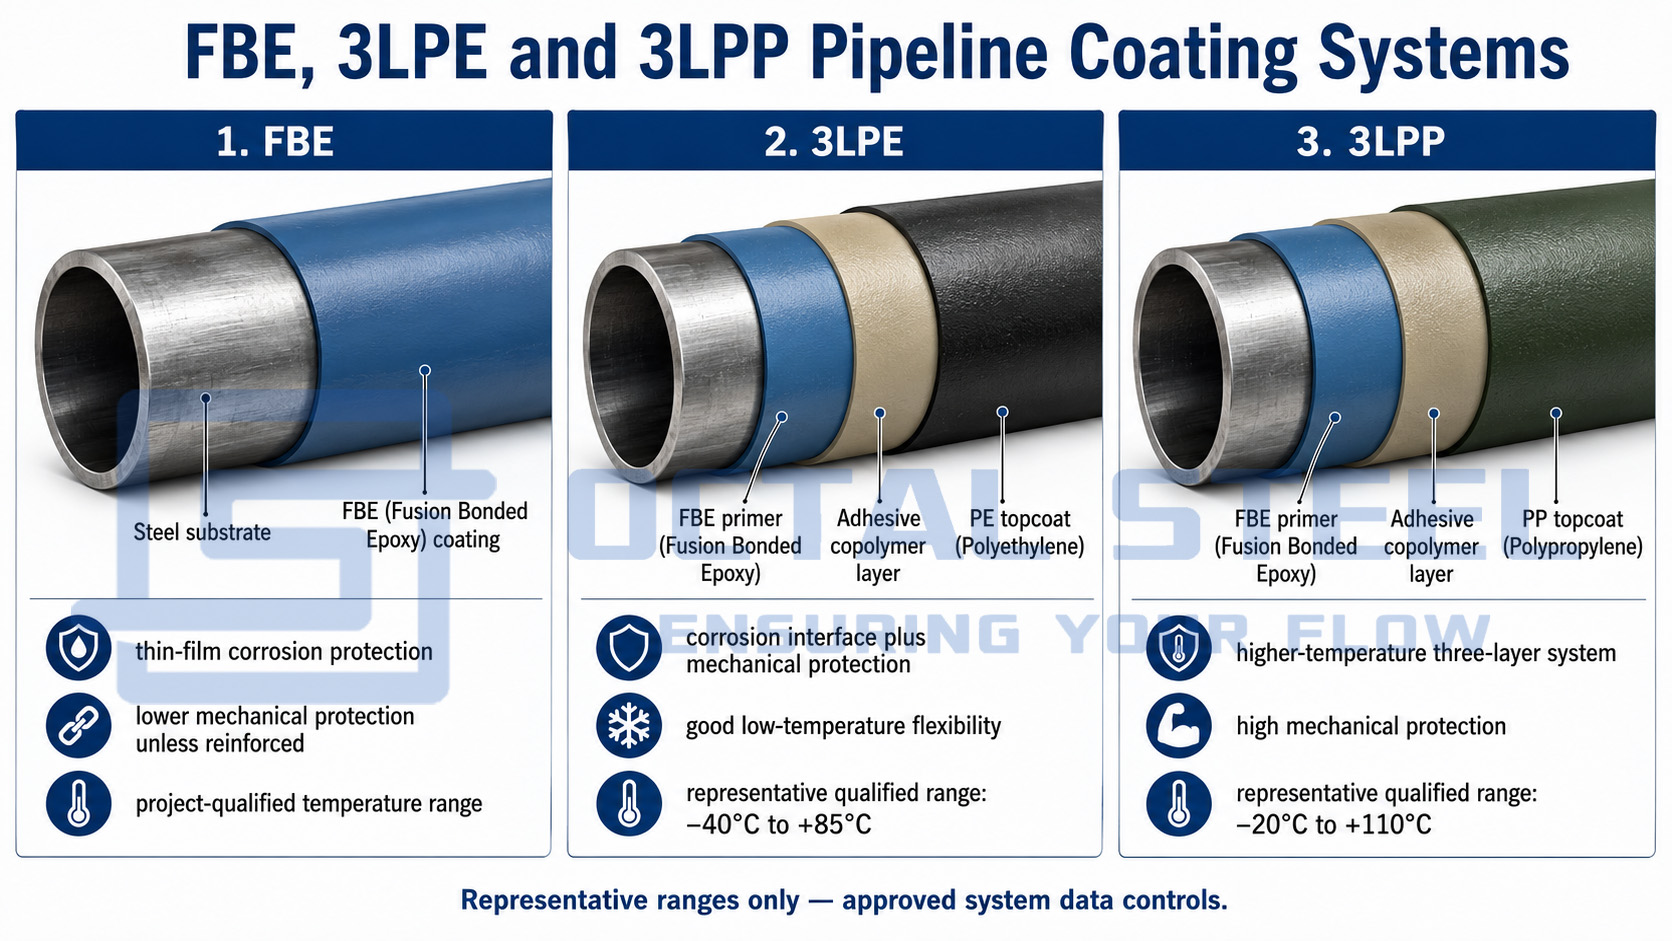
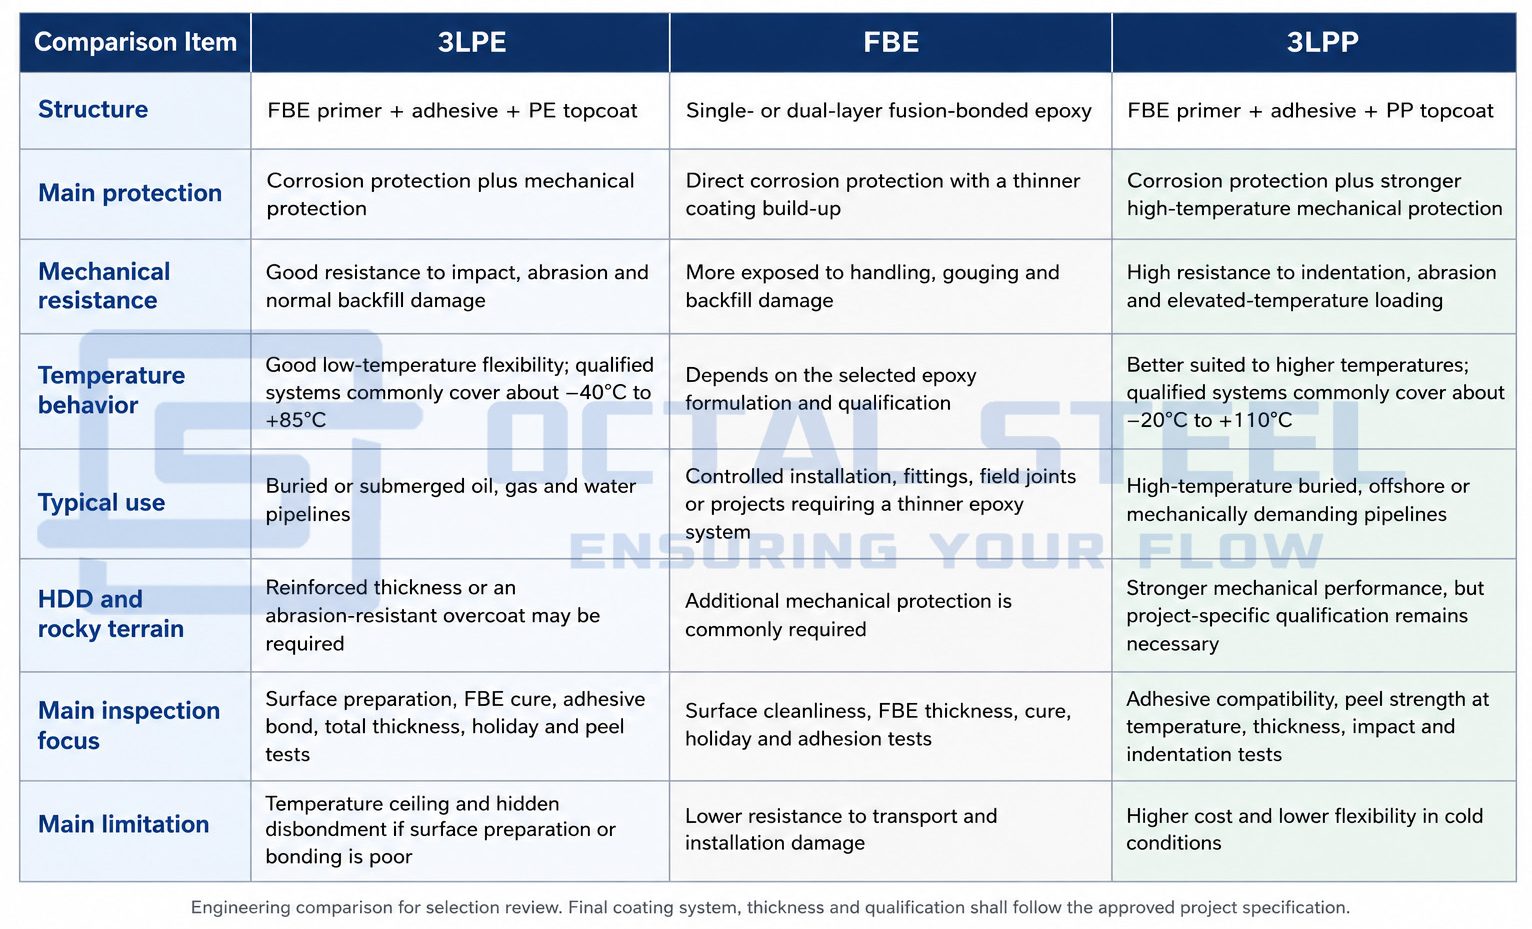
Prikazani temperaturni rasponi su reprezentativne vrijednosti kvalificiranih sustava. Konačni odabir mora slijediti odobreni tehnički list premaza, radnu temperaturu, način ugradnje, stanje zatrpavanja i specifikaciju projekta.
Preuzmi: 3LPE_vs_FBE_vs_3LPP_Coating_Selection_Guide_Final.pdf
3LPE u usporedbi s 2LPE
PE sustav s dva sloja obično izostavlja samostalni FBE temeljni premaz ili koristi pojednostavljeni raspored temeljnog premaza/ljepila. Kompletan 3LPE sustav pruža jasnu barijeru protiv korozije epoksidnog-čelika, vezni sloj i odvojeni vanjski mehanički sloj.
Ta se dva sustava ne bi trebala smatrati međusobno zamjenjivima. Projekt mora potvrditi:
- je li FBE primer obavezan;
- zahtijevane performanse katodnog otpuštanja;
- temperaturni razred;
- klasa debljine;
- metode ispitivanja;
- Kompatibilnost s premazom spojeva na terenu.
Težina cijevi obložene 3LPE
Težina gotove presvučene cijevi je zbroj mase gole čelične cijevi i mase svih slojeva premaza.
Za svaki sloj premaza:
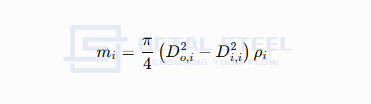
Gdje:
- mYo= masa premaza po metru;
- dčuo sam= vanjski promjer nakon nanošenja tog sloja;
- dja, ja= promjer prije nanošenja tog sloja;
- YOYo= gustoća materijala za oblaganje.
Ukupna masa obložene cijevi je:
mukupno= mčelik+mFBE+mljepilo+mPE
Za planiranje otpreme, izračun također mora uzeti u obzir:
- duljina bez premaza (cutback) na oba kraja;
- stvarna prosječna debljina premaza;
- privremene spojnice, štitnici krajeva ili čepovi;
- materijal za popravak;
- težinu svežnja, postolja i pakiranja.
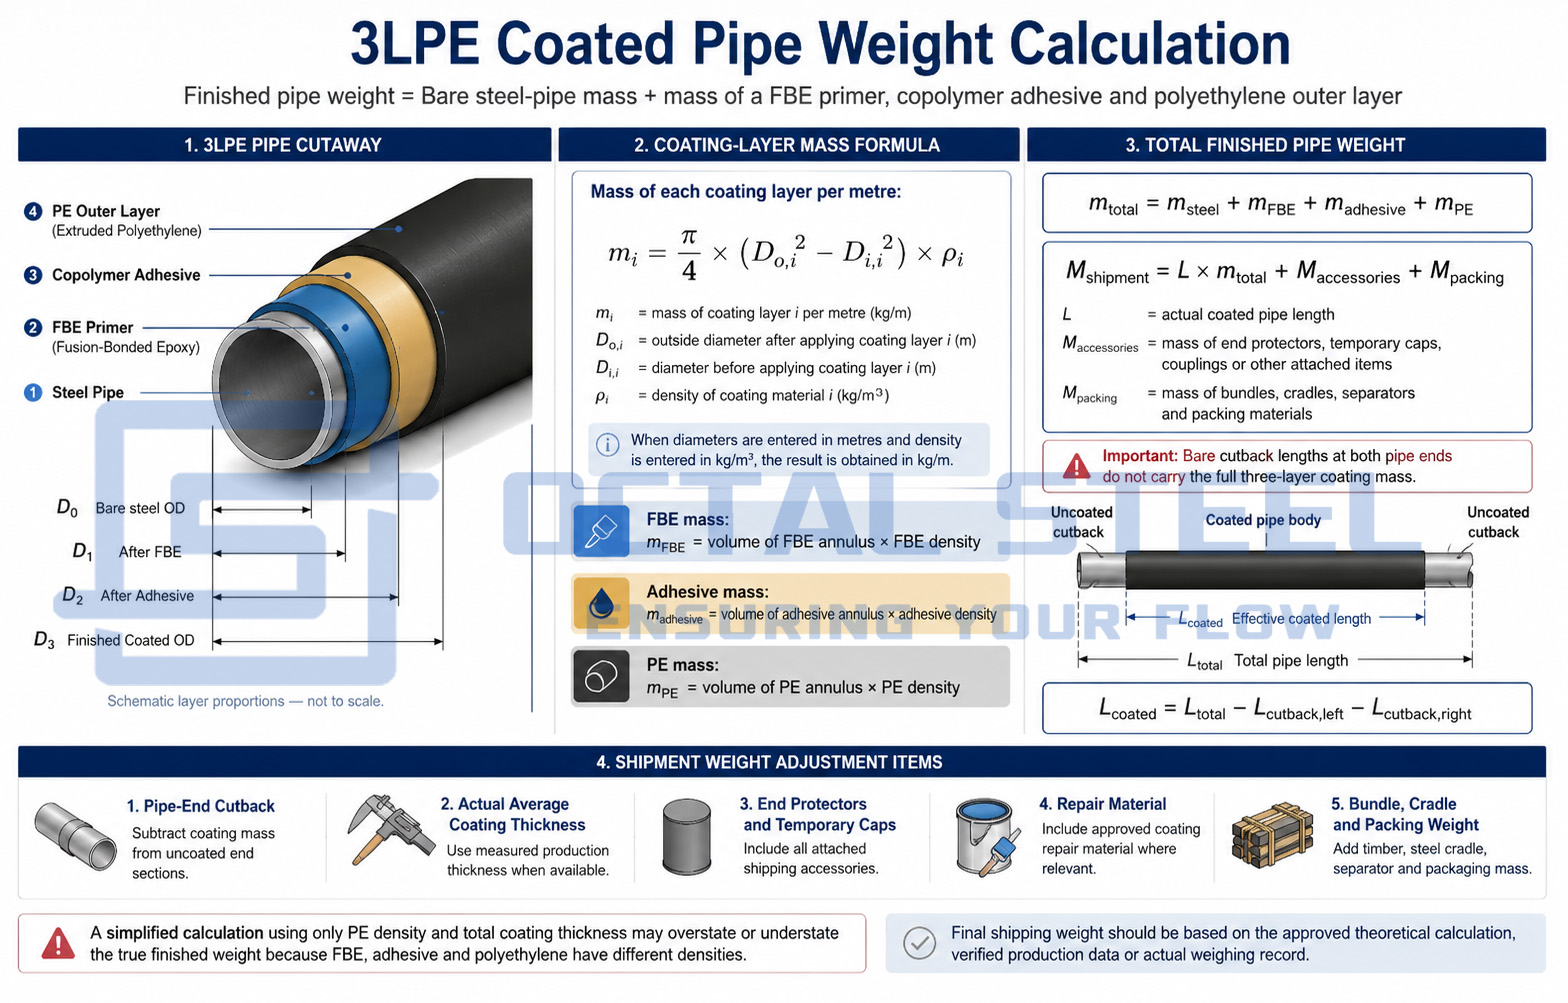
Pojednostavljeni izračun koji koristi samo PE gustoću i ukupnu debljinu premaza može precijeniti ili podcijeniti pravu vrijednost, jer FBE, ljepilo i polietilen imaju različite gustoće. Konačna težina otpreme mora se temeljiti na odobrenom teoretskom izračunu ili na evidenciji stvarne težine proizvodnje.
Proces proizvodnje 3LPE premaza
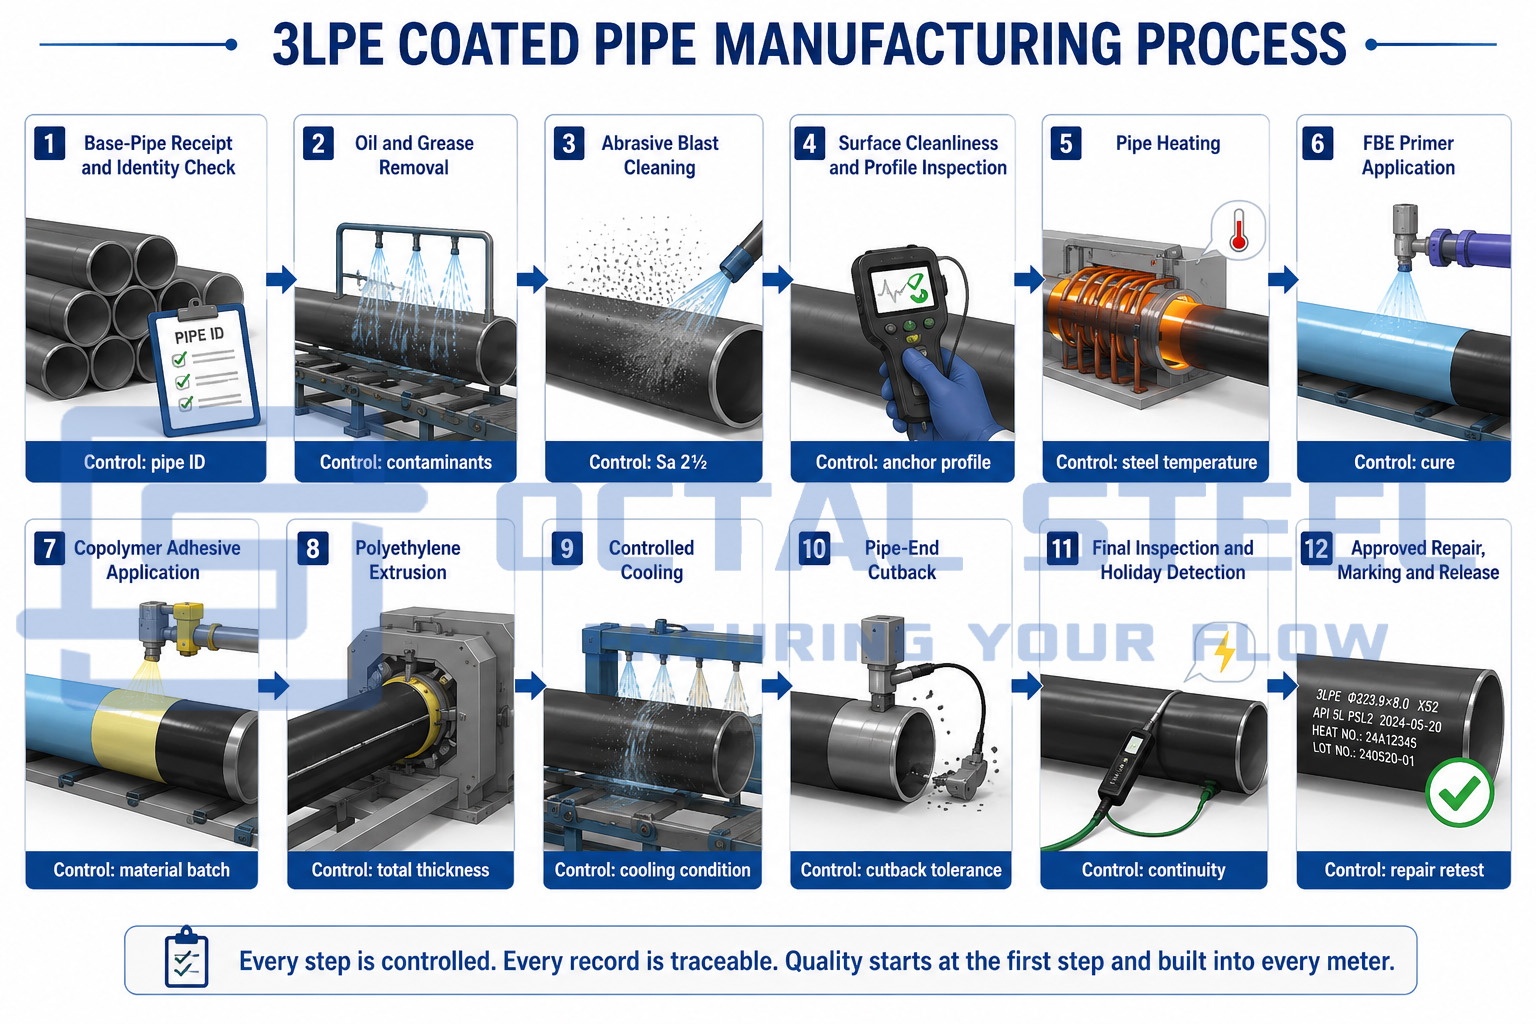
1. Prijem baznog cjevovoda i provjera identiteta
Svaka cijev se prima prema svojoj proizvodnoj evidenciji. Broj cijevi, broj izlijevanja, standard, stupanj, OD, debljina stijenke, duljina i priprema kraja provjeravaju se prije premazivanja.
Površinski nedostaci koji mogu ometati nanošenje premaza – poput ljuskica, prskanja zavara, dubokih ogrebotina, naslaga ili oštrih izbočina – identificiraju se i uklanjaju. Brušenje ne smije smanjiti preostalu debljinu stijenke ispod zahtjeva prihvatljivosti osnovne cijevi.
2. Uklanjanje ulja, masti i onečišćenja
Ulja, masti, soli, ljepilo za označavanje i druga onečišćenja uklanjaju se prije abrazivnog pjeskarenja. Pjeskarenje kontaminirane površine može ugraditi krhotine u profil i smanjiti dugoročno prianjanje epoksida.
Zapis o čišćenju mora identificirati metodu, potrošni materijal i rezultat pregleda.
3. Čišćenje abrazivnim pjeskarenjem
Vanjska površina cijevi je očišćena pjeskarenjem do stupnja čistoće koji zahtijeva odobrena specifikacija premaza, obično blizu bijelog metala ekvivalentnog Sa 2½ prema ISO 8501-1.
Pripremljena površina se provjerava kako bi se potvrdilo:
- vizualna čistoća;
- sidreni profil;
- onečišćenje prašinom;
- topljive soli po potrebi;
- defekti čelika ponovno izloženi;
- vlage ili brze oksidacije.
ISO 8501-1 definira vizualne stupnjeve pripreme, dok se postupci ISO 8503 koriste za ocjenu profila pjeskarene površine.
4. Cijevno grijanje
Cijev se zagrijava na kvalificiranu FBE temperaturu primjene. Temperatura se mjeri kalibriranim instrumentima i bilježi zajedno s brzinom cijevi, promjerom i debljinom stijenke cijevi.
Odobreni temperaturni raspon mora slijediti podatke dobavljača materijala za premazivanje i kvalificiranu specifikaciju postupka primjene. Primjena FBE ispod kvalificiranog raspona može smanjiti stvrdnjavanje i prianjanje. Previsoka temperatura može oštetiti prah ili promijeniti interakciju između epoksida i ljepila.
5. Nanošenje FBE temeljnog premaza
Elektrostatički nabijen epoksidni prah raspršuje se na zagrijani čelik. Prah se topi, teče i počinje stvrdnjavati, tvoreći glavni antikorozivni sloj.
Kontrola FBE aplikacije uključuje:
- serija praha;
- udio djevičanskog/oporabljenog praha gdje je dopušteno recikliranje;
- stanje pištolja za prskanje;
- temperatura cijevi;
- brzina linije;
- ponašanje geliranja i stvrdnjavanja;
- minimalna debljina suhog filma.
6. Nanošenje ljepila
Kopolimerno ljepilo se nanosi dok FBE ostaje unutar prozora kvalificiranog prianjanja. Vrijeme njegove primjene je kritično: sloj mora ispravno komunicirati s epoksidom i, u isto vrijeme, prihvatiti sloj polietilena.
Bilježe se temperatura ekstruzije, brzina protoka i vrijeme između nanošenja FBE i ljepila.
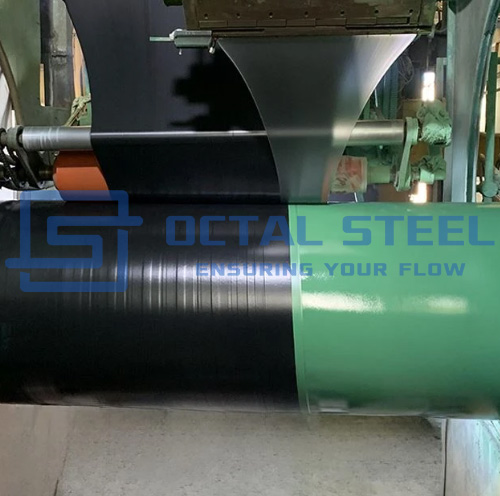
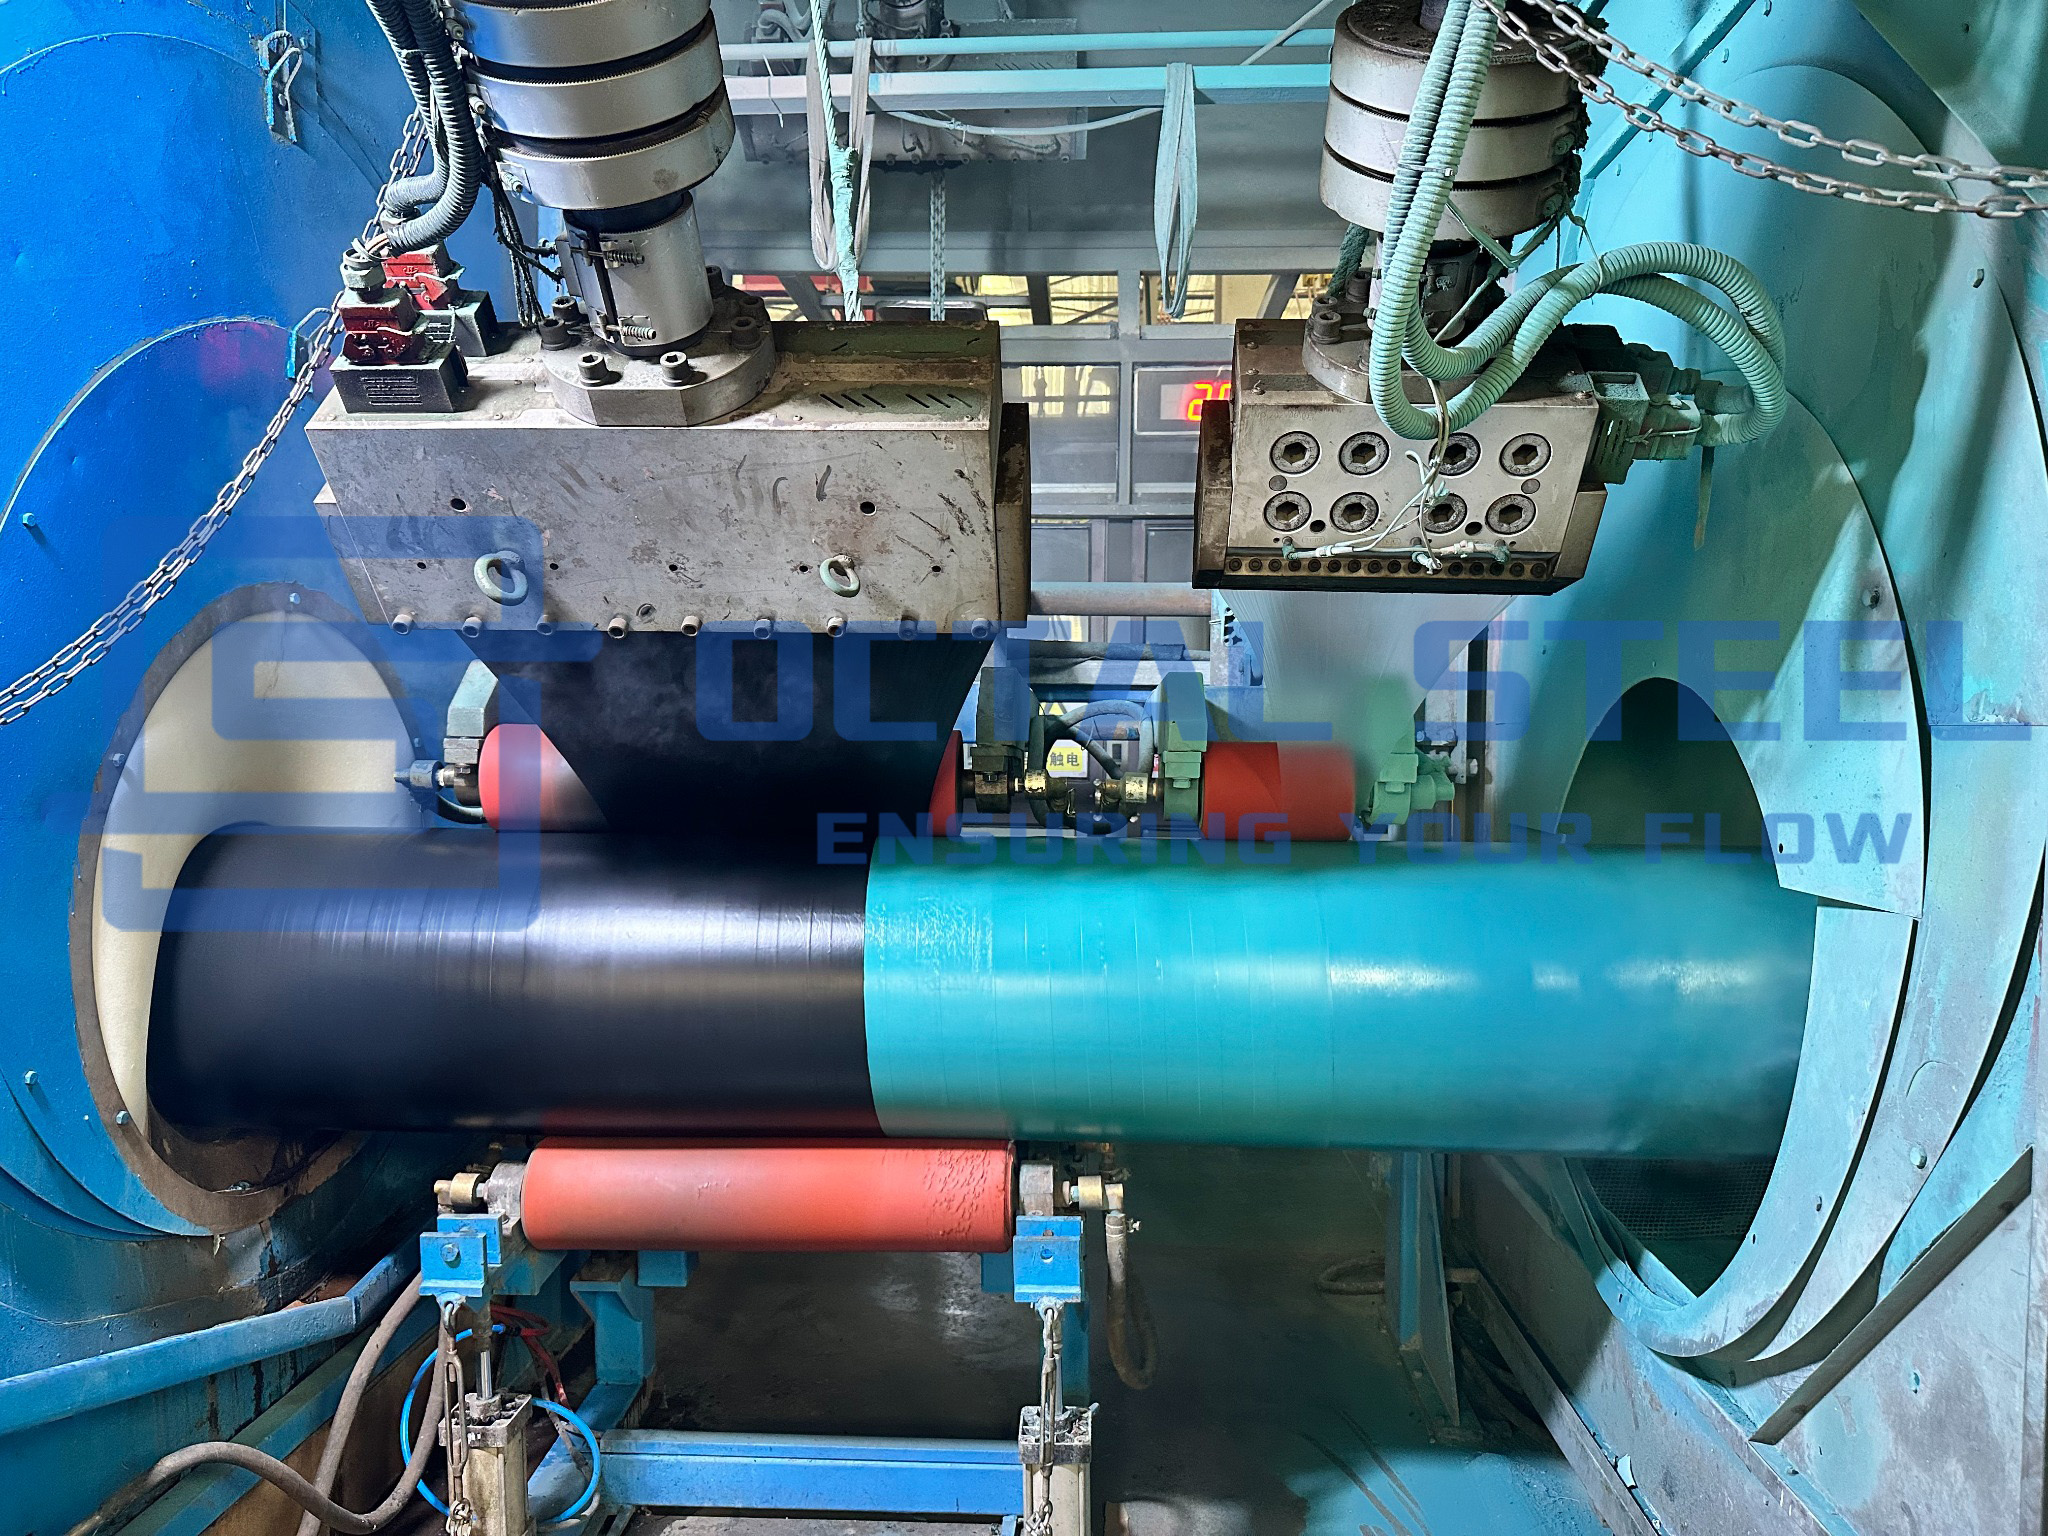
7. Ekstruzija polietilena
Vanjski PE sloj nanosi se ekstruzijom i utiskuje na ljepilo kako bi se izbjegao zarobljen zrak, slaba područja preklapanja i praznine u blizini uzdužnih ili spiralnih zavarenih šavova.
Debljina vanjskog sloja kontrolira se kako bi se postigla navedena ukupna klasa premaza.
8. Hlađenje i kaljenje
Obložena cijev se hladi u skladu s kvalificiranim postupkom sve dok se njome ne može rukovati i pregledati bez deformacije ili oštećenja premaza.
Uvjeti hlađenja ne bi trebali uzrokovati pukotine, savijanje, raslojavanje ili nekontrolirana zaostala naprezanja.
9. Rezanje krajeva cijevi
Premaz se uklanja ili završava na svakom kraju cijevi kako bi se omogućilo zavarivanje na terenu i premazivanje spoja na terenu.
Narudžba mora definirati:
- duljina rezanja;
- tolerancija dimenzija;
- kut ruba premaza;
- stanje izloženog čelika;
- završetak ljepila;
- privremena zaštita golog kraja;
- Kompatibilnost s automatskim ili ručnim zavarivanjem.
Objavljena specifikacija operatera koristi 120 mm s tolerancijom +20/âˆ'0 mm kao standardno smanjenje i 150 mm s istom tolerancijom gdje automatsko zavarivanje zahtijeva dodatni prostor. Ove vrijednosti su primjeri specifični za projekt, a ne univerzalne dimenzije.
10. Završni pregled, popravak i označavanje
Svaka cijev se podvrgava vizualnom pregledu, provjeri debljine premaza i otkrivanju diskontinuiteta. Dopušteno oštećenje premaza popravlja se odobrenim sustavom i ponovno pregledava istom primjenjivom metodom prihvaćanja.
Izvorni identitet cijevi zatim se vraća na gotovu 3PE čeličnu cijev protiv korozije.
Specifikacije javnog operatera zahtijevaju dokumentiranu kontrolu pripreme površine, zagrijavanja cijevi, primjene FBE, ekstruzije ljepila i PE, kaljenja, pripreme za smanjenje, kalibracije instrumenata, popravaka i rukovanja presvučenom cijevi.
Pregled i prihvaćanje cijevi obložene 3LPE
Pouzdan 3PE sustav premaza potvrđen je procesnim zapisima i testiranjem gotovog proizvoda, a ne samo vizualnim izgledom.
| inspekcijsko mjesto | Kako provjeriti | Što potvrđuje | Kontrolirani rizik |
|---|---|---|---|
| Identitet cijevi | Označavanje i pregled dokumenata | Ispravna osnovna cijev ulazi u proizvodnju premaza | Zbunjenost u ocjenama ili brojevima glumaca |
| Čišćenje površine | Vizualni komparator i odobreni postupak | Kamenac, hrđa i onečišćenje su uklonjeni | Niska FBE prionjivost |
| Profil površine | Mjerilo profila, komparator ili replika trake | Dovoljno mehaničko učvršćenje za epoksid | Prerano odvajanje |
| Prašak i topljive soli | Traka ili metoda vodljivosti gdje je navedeno | Površina nije kontaminirana nakon pjeskarenja | Osmotski mjehurići i slabo vezanje |
| Temperatura primjene | Kalibrirani pirometar i kontinuirano snimanje | FBE se primjenjuje unutar kvalificiranog temperaturnog okvira | Nedovoljno stvrdnjavanje ili toplinska degradacija |
| FBE i debljina ljepila | Kalibrirano mjerenje debljine | Zadovoljen je minimalni zahtjev svakog pojedinog sloja | Barijera protiv korozije ili slaba veza |
| Ukupna debljina | Mjerenja duž tijela i zone zavara | Potrebna klasa premaza je postignuta | Oštećenje od udarca i udubljenja |
| Vizualni pregled | 100% vanjske površine | Nema nabora, praznina, mjehurića, poderotina ili raslojavanja | Skriveni nedostaci aplikacije |
| Detekcija diskontinuiteta | Elektronsko ispitivanje cijelog opsega pri odobrenoj napetosti | Kontinuitet premaza i odsutnost pora | Izravni kontakt elektrolita s čelikom |
| Test čvrstoće na ljuštenje ili vezu | Test ljuštenja trake na određenoj temperaturi | Spoj između PE-a, ljepila, FBE-a i čelika | Razdvajanje slojeva |
| Udar i udubljenje | Kvalifikacijski ili proizvodni testovi | Otpornost na rukovanje, punjenje i koncentrirana opterećenja | Šteta na licu mjesta |
| Katodni odred | Laboratorijski test pod specificiranom temperaturom i naponom | Ponašanje prevlake uz defekt pod katodnom zaštitom | Otpuštanje ispod filma |
| Inspekcija smanjenja | Traka, mjerač profila i vizualni pregled | Ispravno područje zavarivanja i terenskog spoja | Podešavanje terena i prerada premaza |
| Ponovno ispitivanje popravaka | Ponovno ispitivanje debljine i diskontinuiteta | Popravljeno područje ispunjava zahtjeve za puštanje | Nedokumentirani lokalni nedostaci |
Učestalost pregleda mora slijediti odabrani standard i odobreni ITP. Neke projektne specifikacije zahtijevaju vizualni pregled i ispitivanje diskontinuiteta na 100% svake površine cijevi, dok se destruktivna ispitivanja kao što su ljuštenje, udar, udubljenje i katodno odvajanje izvode u definiranoj kvalifikaciji, smjeni, šarži ili dnevnoj učestalosti.
Ispitivanje naprezanja diskontinuiteta ne smije se kopirati iz drugog projekta. Odabire se prema važećem standardu, debljini premaza i odobrenom postupku.
Preuzmi: 3LPE_Coated_Pipe_Inspection_and_Acceptance_Checklist_Revised.pdf
Primjene prema uvjetima ugradnje
Prijevozne linije ukopane u mokro ili korozivno tlo
Tijekom kopanja i zatrpavanja cijev je izložena vlazi tla, kamenju, kontaktnom pritisku i opterećenjima pri rukovanju. Vanjski PE sloj ograničava abraziju i oštećenja od udarca, dok FBE sloj održava zaštitu od korozije na čeličnoj površini.
Prihvaćanje se treba usredotočiti na otkrivanje diskontinuiteta, ukupne debljine, čvrstoće na ljuštenje i evidenciju popravaka prije nego što cijev uđe u kanal.
Kameniti nasip i planinske staze
Tlocrti stijena stvaraju koncentrirane kontaktne točke tijekom nizbrdice i ispune. Standardni 3LPE može zahtijevati pojačanu klasu debljine, odabrano zaštitno punilo ili dodatni sloj otporan na abraziju.
Odluka o premazi trebala bi biti povezana sa specifikacijom ispune, umjesto pretpostavke da bilo koja 3LPE cijev može tolerirati neograničeni kontakt sa stijenom.
Horizontalno usmjereno bušenje i povlačenje (HDD)
Povlačenje HDD-a podvrgava premaz kontinuiranoj abraziji, smicanju i lokalnom žljebljenju. Projekt može zahtijevati deblji PE, sloj otporan na habanje ili neki drugi kvalificirani zaštitni sloj.
Pregled bi trebao uključivati duljinu otpora, geometriju rupe, stanje tla i stijene, vlačnu čvrstoću, debljinu premaza i plan popravka.
Instalacija u rijekama, obalnim i potopljenim područjima
Za uronjene cjevovode, 3LPE osigurava antikorozivni sustav ispod bilo kojeg betonskog balastnog premaza ili mehaničkog zaštitnog sloja.
Sučelje između 3LPE i betonskog balastnog premaza mora biti kvalificirano. Geometrija kraja, fiksacija anode, premaz spoja polja i dimenzije rezanja bez betona također zahtijevaju koordinaciju.
Dugi plinovodi i naftovodi
Produženi transport, opetovano podizanje, skladištenje u dvorištu i kontinuirano zavarivanje na terenu povećavaju vjerojatnost oštećenja premaza prije puštanja u pogon.
Inspekcija se mora nastaviti do utovara i puštanja pošiljke. Konačni broj cijevi i zapisi o popravcima moraju odgovarati popisu pakiranja i zapisniku o pregledu premaza.
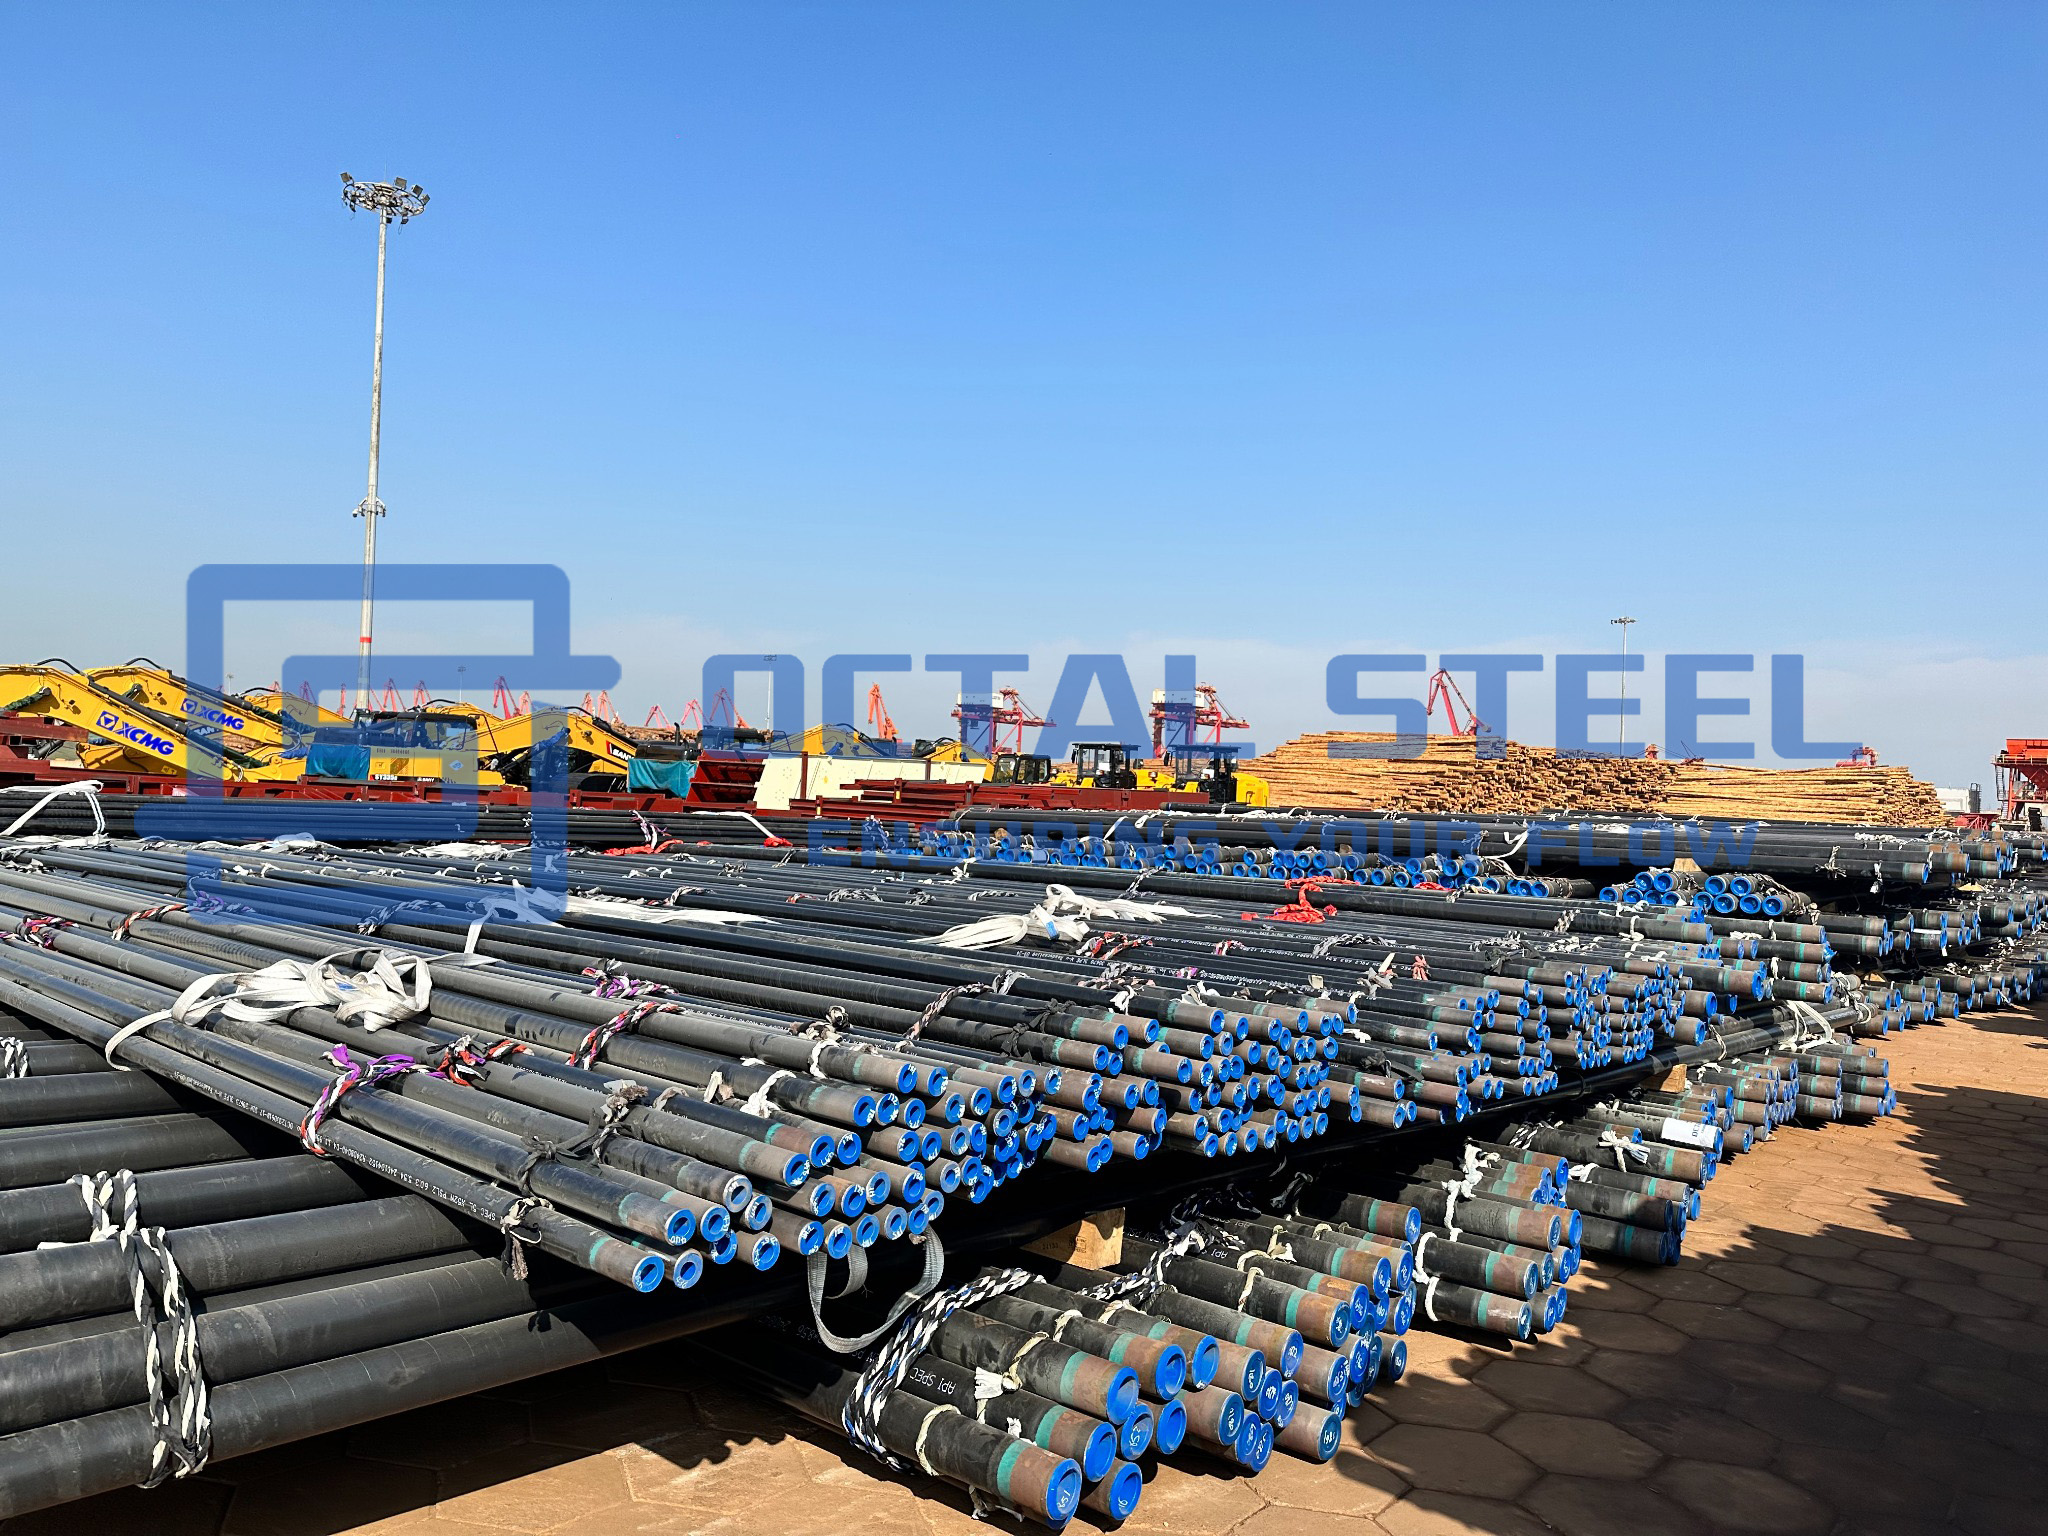
Rizici i kontrolne točke integriteta 3LPE premaza
Integritet 3LPE sustava premaza ovisi ne samo o vidljivom stanju polietilenskog sloja. Priprema površine, temperatura nanošenja, kompatibilnost ljepila, debljina premaza i sljedivost proizvodnje utječu na to hoće li premaz ostati zalijepljen tijekom rukovanja, postavljanja i dugotrajne upotrebe.
1. FBE prianjanje i priprema površine čelika
Glavni rizik: odvajanje FBE ispod naizgled netaknutog polietilenskog sloja.
Ulje, soli, prašina, nedovoljan profil pjeskarenja ili neodgovarajuća temperatura zagrijavanja cijevi mogu oslabiti vezu između FBE temeljnog premaza i čelične površine. Vlaga tada može migrirati ispod premaza bez stvaranja očitih vanjskih nedostataka.
Kontrolne točke:
- zapisi o čišćenju i profilu površine;
- ispitivanje prašine i topljivih soli gdje je navedeno;
- kalibrirano praćenje temperature cijevi;
- FBE evidencija primjene i stvrdnjavanja;
- test otpornosti na ljuštenje i katodnog odvajanja.
2. Spoj između FBE, ljepila i polietilena
Primarni rizik: odvajanje PE sloja tijekom rukovanja, rezanja ili pripreme spojeva na terenu.
To je obično zbog nekompatibilnih materijala za premazivanje, netočne temperature ekstruzije ili primjene izvan kvalificiranog prozora za spajanje.
Kontrolne točke:
- odobrena kombinacija FBE-ljepila-PE materijala;
- provjera serije materijala;
- evidencija temperature ekstruzije i brzine linije;
- Dokumentacija Procedural Qualification Test (PQT);
- ispitivanje proizvodnje ljuštenja ili čvrstoće veze.
3. Debljina premaza i pokrivenost šava
Glavni rizik: lokalno slaba područja s manjom otpornošću na udarce, udubljenja ili habanje.
Nestabilno istiskivanje, neravnomjerna brzina linije ili nedovoljan pritisak oko uzdužnih i spiralnih spojeva mogu stvoriti područja male debljine ili zarobljen zrak.
Kontrolne točke:
- mjerenje debljine premaza duž tijela;
- dodatne provjere LSAW, SSAW ili HFW zona zavarivanja;
- pregled vrha zavara;
- hvatanje zraka i kontrola preklapanja;
- bilježi debljinu cijevi po cijevi kada to ITP zahtijeva.
4. Rezanje krajeva i priprema spoja polja
Primarni rizik: Kašnjenja zavarivanja, loše pristajanje ili prerada premaza spojeva na terenu.
Netočna duljina rezanja, oštećeni rubovi premaza ili nepravilno pripremljeni izloženi čelik mogu ometati obodni zavar i kasniju prevlaku terenskog spoja.
Kontrolne točke:
- mjerenje duljine rezanja i tolerancija;
- pregled profila ruba premaza;
- stanje površine izloženog čelika;
- zaštita kraja tijekom skladištenja i transporta;
- Provjerite kompatibilnost s odabranim sustavom premaza za vezu na terenu.
5. Oštećenje premaza i otpuštanje popravka
Glavni rizik: lokalni nedostaci koji su popravljeni, ali se ne mogu potvrditi u završnoj inspekciji ili na licu mjesta.
Popravci izvedeni bez dokumentirane lokacije, metode ili ponovne inspekcije mogu poremetiti lanac sljedivosti premaza.
Kontrolne točke:
- odobren sustav materijala za popravak;
- definirana najveća veličina popravka;
- karta mjesta popravka;
- ponovno ispitivanje debljine i diskontinuiteta;
- zapisi o popravcima i ponovnim pregledima povezani s brojem cijevi.
6. Sljedivost serije cjevovoda i premaza
Primarni rizik: osnovni cjevovod, materijali za premazivanje ili rezultati inspekcije možda se neće podudarati u konačnom izdanju.
Identitet cijevi može se izgubiti tijekom pjeskarenja ili presvlačenja ako se prijenos označavanja i kontrola serije ne održavaju.
Kontrolne točke:
- kontinuirano praćenje broja cijevi;
- provjera lijevanog broja i MTC;
- Evidencija serija FBE, ljepila i PE;
- evidencija smjena proizvodnje premaza i inspekcije;
- Završno označavanje povezano s mapom cjevovoda liste pakiranja.
Vanjski PE sloj može ostati vizualno netaknut čak i kada se prionjivost ispod njega već pogoršala. Iz tog razloga, zapisi o pripremi površine, nadzor temperature procesa, testovi ljuštenja i rezultati katodnog otpuštanja pružaju jači dokaz prihvaćanja od samog izgleda premaza.
Preuzmi: 3LPE_Coating_Integrity_Risks_and_Control_Points_Balanced.pdf
Dokumentacija i sljedivost
Potpuni paket izdanja mora održavati sljedeći niz identiteta:
Oznaka cijevi â†' broj odljevka â†' MTC osnovne cijevi â†' broj cijevi â†' šarže materijala za oblaganje â†' pomak u proizvodnji premaza â†' evidencija temperature procesa â†' izvješća o debljini i diskontinuitetu â†' rezultati ispitivanja razaranja â†' zapis o popravcima i ponovnim pregledima â†' konačna oznaka â†' popis pakiranja mapa cjevovoda â†' otprema
Preporučeni dokumenti uključuju:
- EN 10204 3.1 certifikat o materijalu osnovne cijevi;
- izvješća o dimenzijama i NDT-u osnovne cijevi;
- certifikati premaznog materijala za FBE, ljepilo i PE;
- Odobrena specifikacija postupka prijave;
- Izvješće o proceduralnom kvalifikacijskom testu (PQT);
- Plan inspekcije i ispitivanja (ITP);
- potvrde o umjeravanju instrumenata;
- zapisi o pripremi površine;
- evidencija temperature primjene i ekstruzije;
- izvještaj o debljini premaza;
- izvješće o otkrivanju diskontinuiteta;
- izvješća o otpornosti na ljuštenje i proizvodna ispitivanja;
- dnevnik popravaka i karta mjesta;
- izvješće o rezanju kraja cijevi;
- zapisnik o konačnom vizualnom pregledu;
- popis pakiranja povezan s brojevima cijevi ili serijama premaza;
- oslobađanje od pregleda treće strane gdje je navedeno.
Specifikacije javnog operatera zahtijevaju certificiranje na razini serije materijala za premazivanje, postupaka premazivanja, PQT dokumentaciju, zapise o kalibraciji, zapise o proizvodnji, izvješća o ispitivanju i postupke rukovanja prije puštanja u proizvodnju.
Često postavljana pitanja (FAQ)
Što treba sadržavati Zahtjev za ponudu cijevi obložene 3LPE?
Navedite standard, stupanj, PSL, OD, debljinu stijenke, duljinu i vrstu osnovne cijevi. Također definirajte standard premaza, temperaturnu klasu, minimalnu debljinu po sloju, ukupnu debljinu, smanjenje, opseg inspekcije, ograničenja popravka i potrebne dokumente.
Koji standard vrijedi za 3LPE premaz?
Glavna međunarodna norma je ISO 21809-1:2018. Projekti također mogu specificirati DIN 30670-1:2024 ili CSA Z245.21:22. Sama čelična cijev mora se naručiti zasebno prema API 5L, ISO 3183 ili drugom odobrenom standardu za osnovnu cijev.
Pokriva li API 5L 3LPE premaz?
Ne. API 5L pokriva čelične cijevi, a ne vanjski sustav premaza. Usklađenost s 3LPE zahtijeva certifikate za materijal za premaze, odobreni postupak primjene, PQT, ITP i izvješća o inspekciji premaza.
Kako je određena debljina 3LPE premaza?
Debljina ovisi o OD cijevi, klasi premaza, radnoj temperaturi, riziku neovlaštenog otvaranja i specifikaciji projekta. Zahtjev za ponudu mora navesti minimalnu debljinu FBE, ljepila i ukupnu debljinu premaza. Jedna univerzalna debljina ne bi se trebala koristiti za sve projekte.
Koja je razlika između 3LPE i FBE?
FBE je jednoslojni epoksid spojen izravno na pripremljeni čelik. 3LPE dodaje kopolimerno ljepilo i polietilenski sloj, pružajući veću otpornost na udarce, abraziju, udubljenja i oštećenja prilikom rukovanja.
Popularni tagovi: specifikacije cijevi obložene 3lpe, dobavljač, prilagođeno, veleprodaja, jeftino, popust, cjenik, niska cijena, na zalihama, besplatan uzorak


