


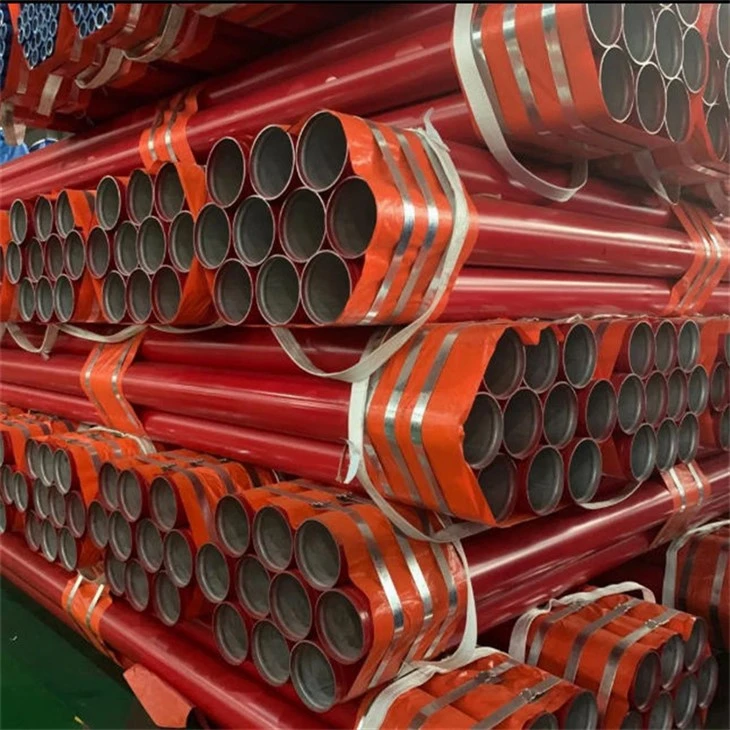

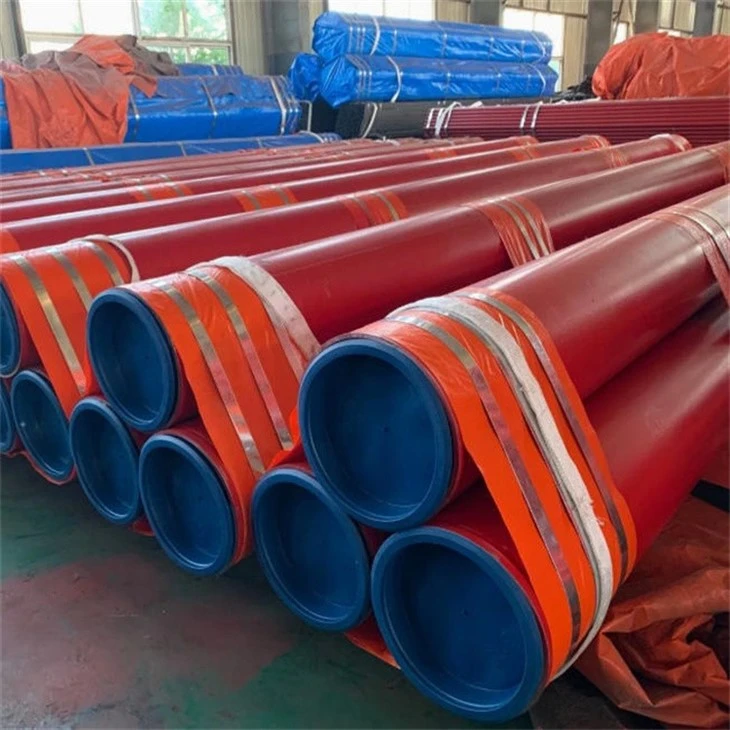
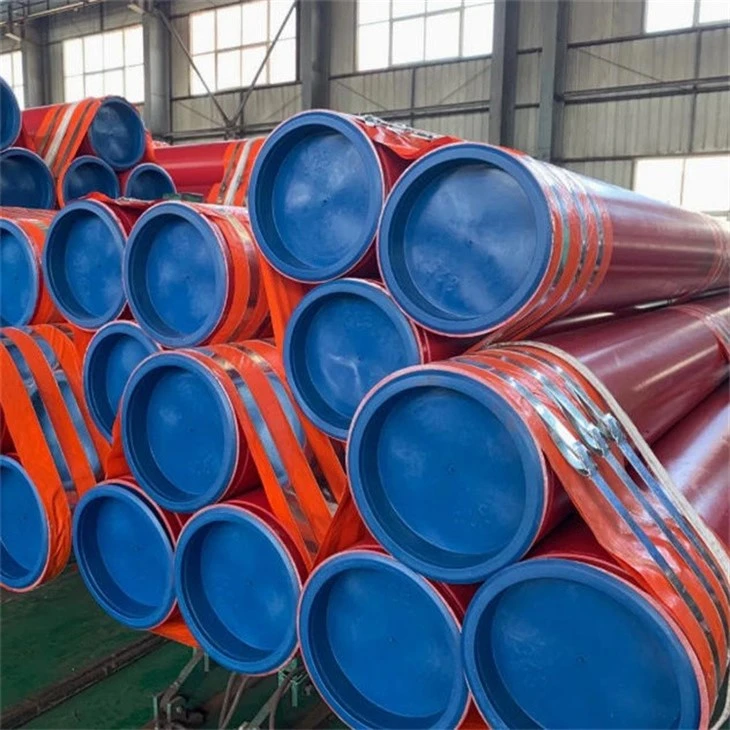
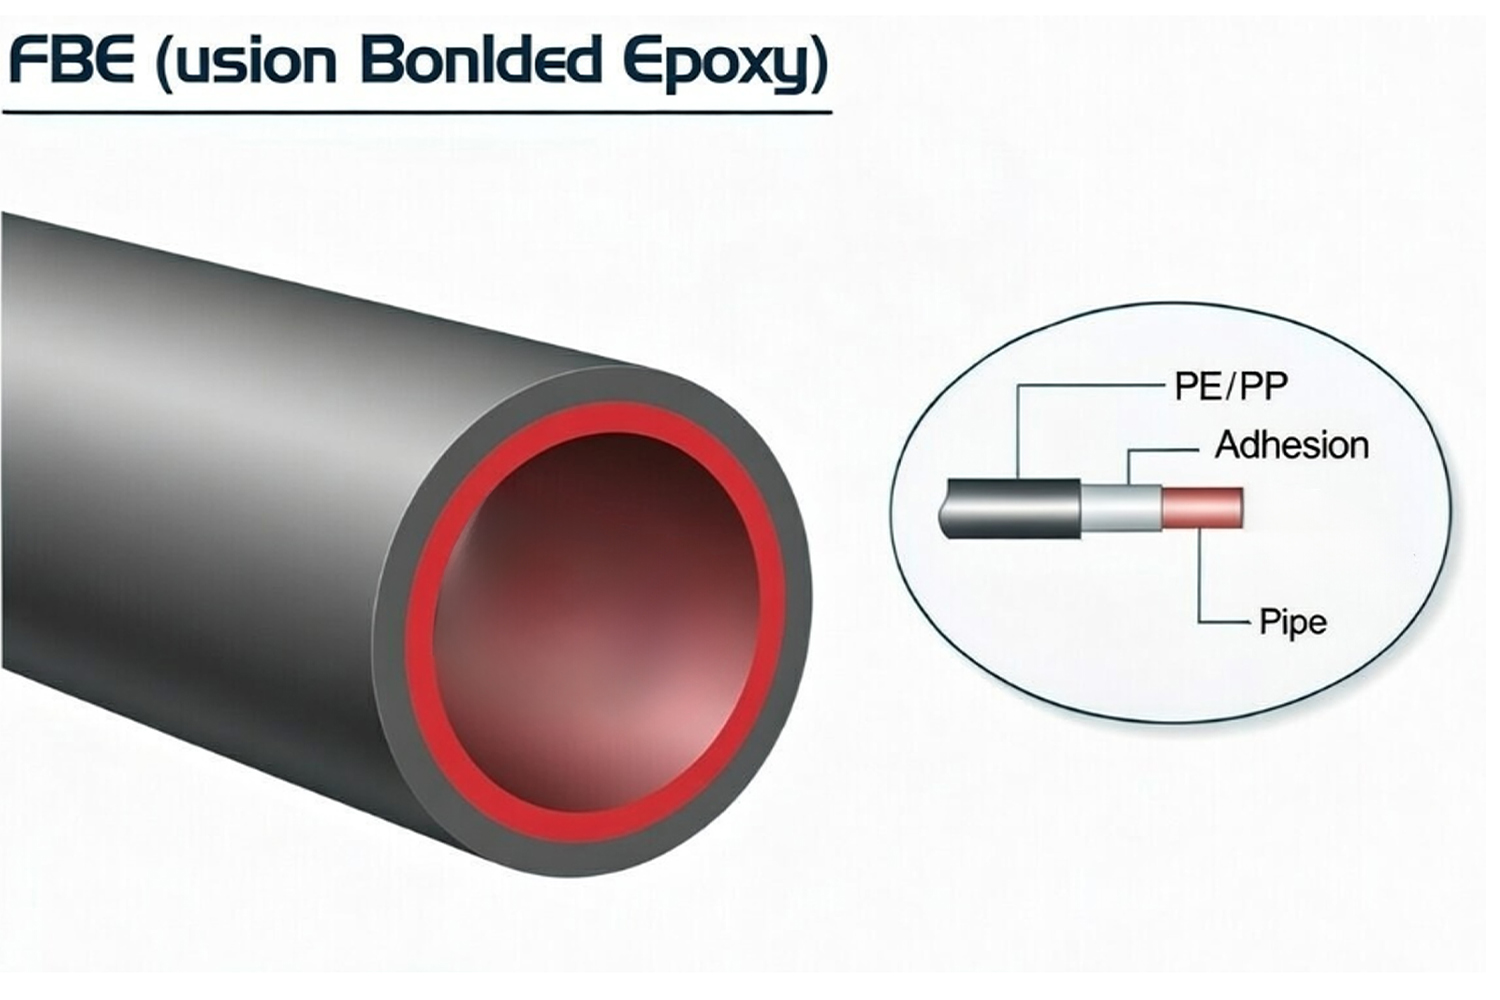
Cijev obložena FBE je bešavna ili zavarena cijev od ugljika ili niskolegiranog čelika zaštićena tvornički nanesenim termoreaktivnim epoksi premazom u prahu. Čelična podloga može se proizvoditi bešavnim, HFW/ERW, LSAW ili SSAW procesima prema API 5L, ASTM, EN ili zahtjevima specifičnim za projekt za cjevovodne cijevi, dok se FBE sustav specificira zasebno na temelju radne temperature, uvjeta ukopavanja ili uranjanja, metode ugradnje i izloženosti mehaničkim oštećenjima. Tijekom proizvodnje, površina cijevi se odmašćuje, pjeskari do potrebnog stupnja čistoće i sidrenog profila, zagrijava unutar kvalificiranog prozora za nanošenje praha i elektrostatski raspršuje epoksidnim prahom. Prah se topi u kontaktu s vrućim čelikom, kvasi profil za pjeskarenje, želira i kemijski se poprečno povezuje, tvoreći kontinuirani termostabilni film koji prianja izravno na podlogu.
Ova vezana prevlaka ograničava kontakt između čelika i vlage u tlu, podzemne vode, otopljenih soli i drugih korozivnih vrsta, a obično se koristi zajedno s pravilno dizajniranim sustavom katodne zaštite za ukopane ili potopljene naftovode i plinovode. Pojam FBE opisuje samo sustav zaštitnog premaza; ne definira vrstu čelika, način proizvodnje, debljinu stjenke, proračunski tlak ili mehanička svojstva osnovne cijevi.
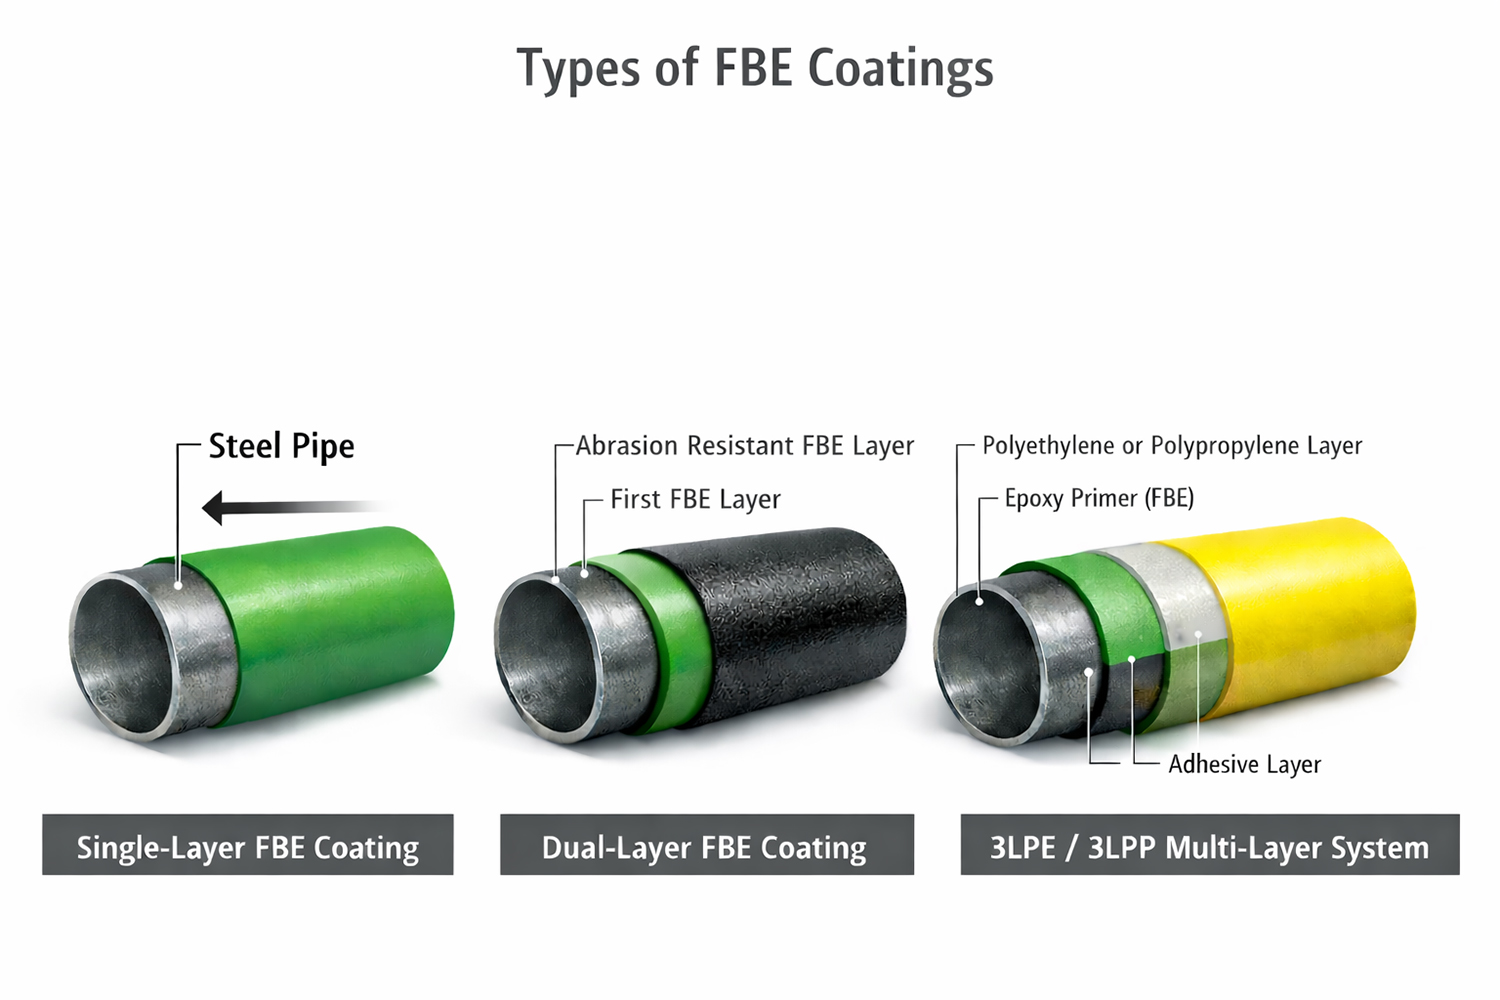
Ovisno o radnoj temperaturi, načinu postavljanja i izloženosti mehaničkim oštećenjima, cijev s premazom FBE može koristiti:
- jednoslojni vanjski FBE;
- Dvoslojni FBE s vanjskim slojem otpornim na abraziju;
- FBE kao temeljni premaz za kontrolu korozije u 3LPE ili 3LPP sustavu;
- FBE unutarnja obloga kada to zahtijeva radni medij i primjenjivi standard za vodu ili procesne cijevi.
Vanjski i unutarnji FBE sustavi moraju se specificirati odvojeno. Prah koji je kvalificiran za vanjske ukopane cijevi nije automatski prikladan za pitku vodu, proizvodnu vodu, kemikalije, unutarnje visoke temperature ili funkcije poboljšanja protoka.
Tipične primjene
FBE premaz se koristi tamo gdje se zaštita od korozije mora održavati mjerljivom kroz kontroliranu pripremu površine, nanošenje premaza, DFT inspekciju, otkrivanje praznika, popravak i sljedivu evidenciju otpuštanja.
Naftovodi i plinovodi: FBE vanjski premaz nanosi se na ukopane ili uronjene transportne cjevovode, sabirne vodove i tokovne vodove. Premaz izolira čelik od vlažnog tla, podzemne vode i otopljenog ionskog onečišćenja, održavajući kompatibilnost s katodnom zaštitom. Odabir treba uzeti u obzir radnu temperaturu, stanje tla, deformaciju cijevi, dizajn spojeva na terenu, kvalitetu zatrpavanja i očekivano opterećenje pri rukovanju tijekom transporta, polaganja i iskopavanja kanala.
Jednoslojni FBE prikladan je kada je oštećenje instalacije kontrolirano. Dvoslojni FBE ili FBE otporan na abraziju može se specificirati za prijelaze autocesta, riječne prijelaze, horizontalno usmjereno bušenje (HDD) i druge raspone koji su izloženi povećanom udaru, struganju ili oštećenjima od povlačenja.
Vodovodne i sanitarne cijevi: FBE premaz i obloga mogu se nanijeti na čelične vodovodne cijevi i priključke u skladu s AWWA C213 i zahtjevima projekta. Vanjski premaz štiti ukopani čelik od korozije na strani tla, dok unutarnji premaz mora biti posebno kvalificiran za transportnu vodu ili otpadnu vodu.
Za uslugu pitke vode, specifikacija mora identificirati potrebno sanitarno odobrenje za pitku vodu, uvjete otvrdnjavanja, dopuštene granice ispuštanja, metodu ispitivanja diskontinuiteta, zahtjev za čistoću i obradu zavarenih krajeva, prirubnica i spojeva na terenu.
Priključci i ventili: FBE se može primijeniti na koljena, T-komponente, reduktore, tijela ventila i druge dijelove cijevi od željeza ili čelika. Ovi proizvodi zahtijevaju dodatnu inspekciju oko rubova, rubova zavara, prijelaza tijela, slavina, šupljina i nepravilnih geometrija, jer elektrostatička zaštita i lokalni gubici topline mogu stvoriti zone tankog filma.
Kada su uključeni ventili ili hidranti, opseg premaza mora razlikovati vanjski FBE i unutarnji zaštitni premaz. AWWA C550 posebno se odnosi na unutarnje premaze ventila i hidranata koji su kvalificirani za opskrbu vodom i nije opći standard za vanjske premaze za čelične cijevi.
Armaturne šipke, ovisno o projektu: Epoksid spojen fuzijom također se koristi u armaturnom čeliku za smanjenje kontakta s kloridima i vlagom u betonskim strukturama. Međutim, armatura s FBE premazom slijedi specifične standarde materijala, savijanja, rukovanja i popravka. Podaci o kvalifikaciji armaturne šipke ne bi se trebali koristiti kao dokaz o prihvaćanju projekta cijevi obložene FBE.
Opseg specifikacije premaza cijevi i točke prihvaćanja
Praktična FBE specifikacija premaza povezuje svako polje narudžbe s mjerljivim proizvodnim ili inspekcijskim zapisom. Konačni zahtjevi obično se provode putem odobrenog plana inspekcije i ispitivanja (ITP).
Sažetak specifikacija za zahtjev za ponudu za premazivanje cijevi
| Koncept | Tipična definicija u RFQ/ITP | Fokus prihvaćanja |
|---|---|---|
| Sustav premazivanja | Jednoslojni FBE, dvoslojni FBE, FBE otporan na abraziju ili FBE kao temeljni premaz unutar 3LPE/3LPP | Konstrukcija sustava odgovara radnoj temperaturi, načinu ugradnje i izloženosti mehaničkim oštećenjima |
| Osnovna cijev | Standard, izdanje, stupanj, put proizvodnje, OD, debljina stjenke, duljina i krajnje stanje | Ispravan materijal i geometrija cijevi ulaze u liniju za oblaganje |
| Priprema površine | Stupanj čistoće, kvalificirani profil sidra, granice prašine i topljive kontaminacije | Čelična površina je prikladna za stabilno prianjanje premaza |
| DFT/debljina | Minimalni, nazivni ili dopušteni raspon, uzorak očitanja i metoda mjerenja | Debljina filma je dovoljna i ravnomjerno se raspoređuje bez viškova |
| Ispitivanje diskontinuiteta/poroznosti | Vrsta detektora, naponska osnova, pokrivenost inspekcijom, pravila popravka i ponovnog ispitivanja | Premaz tvori kontinuiranu barijeru protiv korozije bez otvorenih diskontinuiteta |
| Krajevi cijevi/zona bez premaza (smanjenje) | Skraćena duljina i tolerancija, skošeno stanje i privremena zaštita | Zavarivanje na terenu i premazivanje spojeva na terenu može se dovršiti bez kontaminacije ili dimenzionalnog sukoba |
| Popravci | Odobreni materijal za popravak, metoda pripreme, najveća veličina popravka i obvezna ponovna inspekcija | Lokalni nedostaci se zatvaraju u kontroliranom i dokumentiranom procesu |
| Sljedivost | ID cijevi povezan s brojem serije, serijom premaza, serijom praha, izvješćima o inspekciji i popisom pakiranja | Fizički cjevovod ostaje povezan s cijelom datotekom izdanja |
Za jednoslojni vanjski FBE koji se koristi u cjevovodima za transport nafte i plina, ISO 21809-2:2026 bavi se kvalifikacijom, primjenom, inspekcijom, ispitivanjem, rukovanjem i skladištenjem. AMPP/NACE SP0394-2023 pruža dodatnu industrijsku praksu za jednoslojni vanjski FBE koji se primjenjuje u biljkama.
CSA Z245.20:22 odnosi se na fuzijski epoksidni vanjski premaz za čelične cijevi koji se nanosi u tvornici. CSA Z245.21 pokriva polietilenski premaz i ne bi se trebao koristiti kao primarna referenca za FBE premaz.
AWWA C213-22 primjenjiv je kada su FBE premazi ili obloge specificirane za čelične vodovodne cijevi i spojeve. AWWA C550-24 odnosi se na unutarnje zaštitne premaze ventila i hidranata unutar njihovog deklariranog opsega opskrbe vodom.
Narudžbenica mora sadržavati potrebno izdanje i eventualne dodatke projektu. Upućivanje na standard ne eliminira potrebu za definiranjem DFT-a, projektne temperature, smanjenja, granica popravka, kvalifikacijskih testova, učestalosti pregleda i projektne dokumentacije.
Proces nanošenja (priprema površine, predgrijavanje, prah, topljenje i stvrdnjavanje)
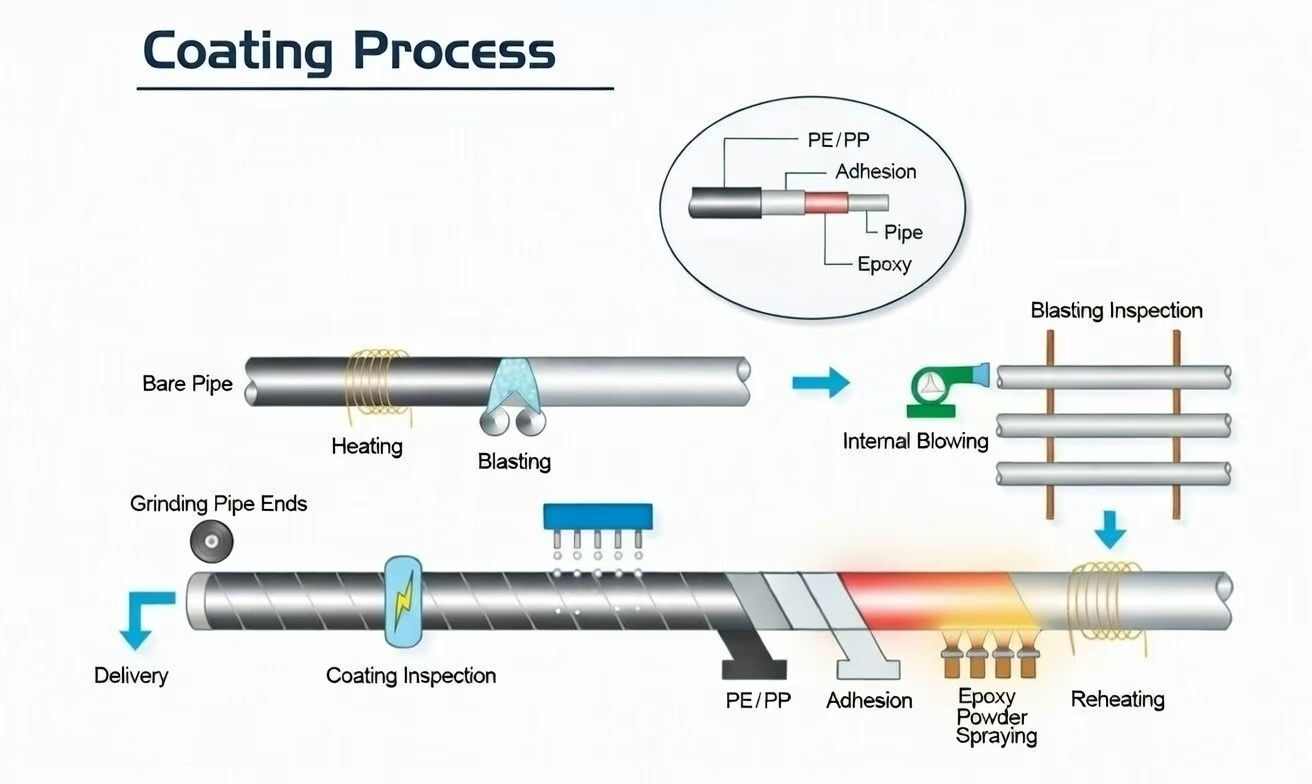
Ponašanje FBE premaza utvrđuje se prije nego što prah dospije u cijev. Stanje površine, termička kontrola, rukovanje prahom i povijest otvrdnjavanja moraju se održavati unutar kvalificiranog procesa tijekom cijele proizvodnje.
1. Priprema površine
Ulje, mast, privremeni premazi, ostaci markiranja i druga onečišćenja uklanjaju se prije abrazivnog pjeskarenja. Defekti čelika kao što su oštri neravnine, ljuskice, prskanje zavara i uzdignuti rubovi za brušenje moraju se ispraviti, jer tanki termoreaktivni film ne može pouzdano pokriti neprihvatljive uvjete podloge.
Cijev se zatim abrazivno pjeskari do određenog stupnja čistoće, obično ISO 8501-1 Sa 2½ ili SSPC-SP 10/NACE br. 2 kada to zahtijeva primjenjivi postupak. Pjeskarenje također stvara profil sidrenja koji pogoduje mehaničkom zahvatu između FBE i čelika.
Inspekcija može uključivati:
- vizualna usporedba čistoće;
- mjerenje površinskog profila replikom trake ili kalibriranim profilnim instrumentom;
- procjena prašine;
- ispitivanje topivih soli kada je navedeno;
- provjera temperature površine cijevi i točke rosišta;
- potvrdu da su abrazivna sredstva i ugrađena kontaminacija uklonjeni;
- kontrola intervala između pjeskarenja i premazivanja.
Potreban profil sidra određen je odabranim FBE prahom i kvalificiranim postupkom premazivanja. Fiksni raspon profila ne bi trebao biti automatski preveden iz drugog sustava praha.
2. Predgrijavanje
Očišćena cijev se zagrijava pomoću indukcijskih zavojnica ili drugog odobrenog sustava grijanja. Čelik mora doseći određeni prozor za nanošenje praha prije ulaska u kabinu za prskanje.
Kontrola temperature mora uzeti u obzir:
- debljina stijenke i toplinski kapacitet cijevi;
- periferna ujednačenost temperature;
- varijacija temperature duž cijevi;
- gubitak topline u blizini krajeva i zona smanjenja;
- brzina linije za nanošenje premaza;
- potrebno vrijeme geliranja i stvrdnjavanja;
- kalibrirani infracrveni i kontaktni temperaturni instrumenti.
Temperatura čelika ispod kvalificiranog raspona može uzrokovati nepotpuno stapanje, slabo vlaženje površine, slabo prianjanje i nedovoljno stvrdnjavanje. Prekomjerna temperatura može ubrzati geliranje, smanjiti fleksibilnost filma, oštetiti prah ili izazvati neodgovarajuće uvjete stvrdnjavanja. Dnevnik proizvodnje mora prikazivati stvarno izmjerene temperature, a ne samo postavku grijača.
3. Elektrostatsko nanošenje praha
Elektrostatički nabijen FBE prah raspršuje se na uzemljenu i zagrijanu čeličnu cijev. Prah se pri kontaktu topi, teče prema profilu pjeskarenja i veže se u kontinuirani film.
Kontrole aplikacije obično uključuju:
- naziv i broj serije praha;
- stanje skladištenja i rok trajanja praha;
- granice netaknute i prikupljene prašine;
- položaj i napetost pištolja za prskanje;
- brzina dodavanja praha;
- rotacija cijevi ili brzina transportera;
- čišćenje kabine za prskanje;
- taloženje na zavarenim šavovima;
- maskiranje i kontrola područja rezanja;
- debljina filma na krajevima cijevi i geometrijski prijelazi.
Lokalni DFT treba provjeriti na zavarenim šavovima, zonama tla, krajevima cijevi i drugim mjestima gdje geometrija površine ili temperaturne varijacije mogu utjecati na taloženje premaza.
4. Stvrdnjavanje i hlađenje
Nakon nanošenja, zaostala toplina čelika omogućuje da se rastaljeni epoksid želira i kemijski umreži. Potrebni uvjeti stvrdnjavanja ovise o formulaciji praha, povijesti temperature čelika, debljini filma i vremenu proteklom prije kaljenja vodom.
Odobreni postupak mora definirati:
- prozor prihvatljive temperature primjene;
- minimalno vrijeme stvrdnjavanja ili zadržavanja;
- ograničenja brzine linije;
- vrijeme prije gašenja vodom;
- dodatno naknadno zagrijavanje po potrebi;
- metoda provjere stvrdnjavanja;
- radnju koju treba poduzeti nakon odstupanja temperature ili brzine linije.
Diferencijalna skenirajuća kalorimetrija može se koristiti kada je potrebno za procjenu svojstava praha, ponašanja staklastog prijelaza ili stupnja otvrdnjavanja. Učestalost ispitivanja i kriteriji prihvatljivosti moraju slijediti važeći standard, kvalifikaciju premaza i ITP projekta.
Hlađenje počinje tek nakon što je postignuto dovoljno stvrdnjavanje. Kašenje zrakom, kaljenje vodom ili postupno hlađenje mogu se koristiti u skladu s kvalificiranim postupkom. Prerano kaljenje može poremetiti stvrdnjavanje, dok nekontrolirano rukovanje prije odgovarajućeg hlađenja može obilježiti ili iskriviti gotov premaz.
Nakon hlađenja, cijev obložena FBE podvrgava se vizualnom pregledu, DFT mjerenju, otkrivanju diskontinuiteta, provjeri smanjenja, dopuštenom popravku, ponovnom ispitivanju, označavanju i zaštićenom skladištenju.
Ključni atributi izvedbe
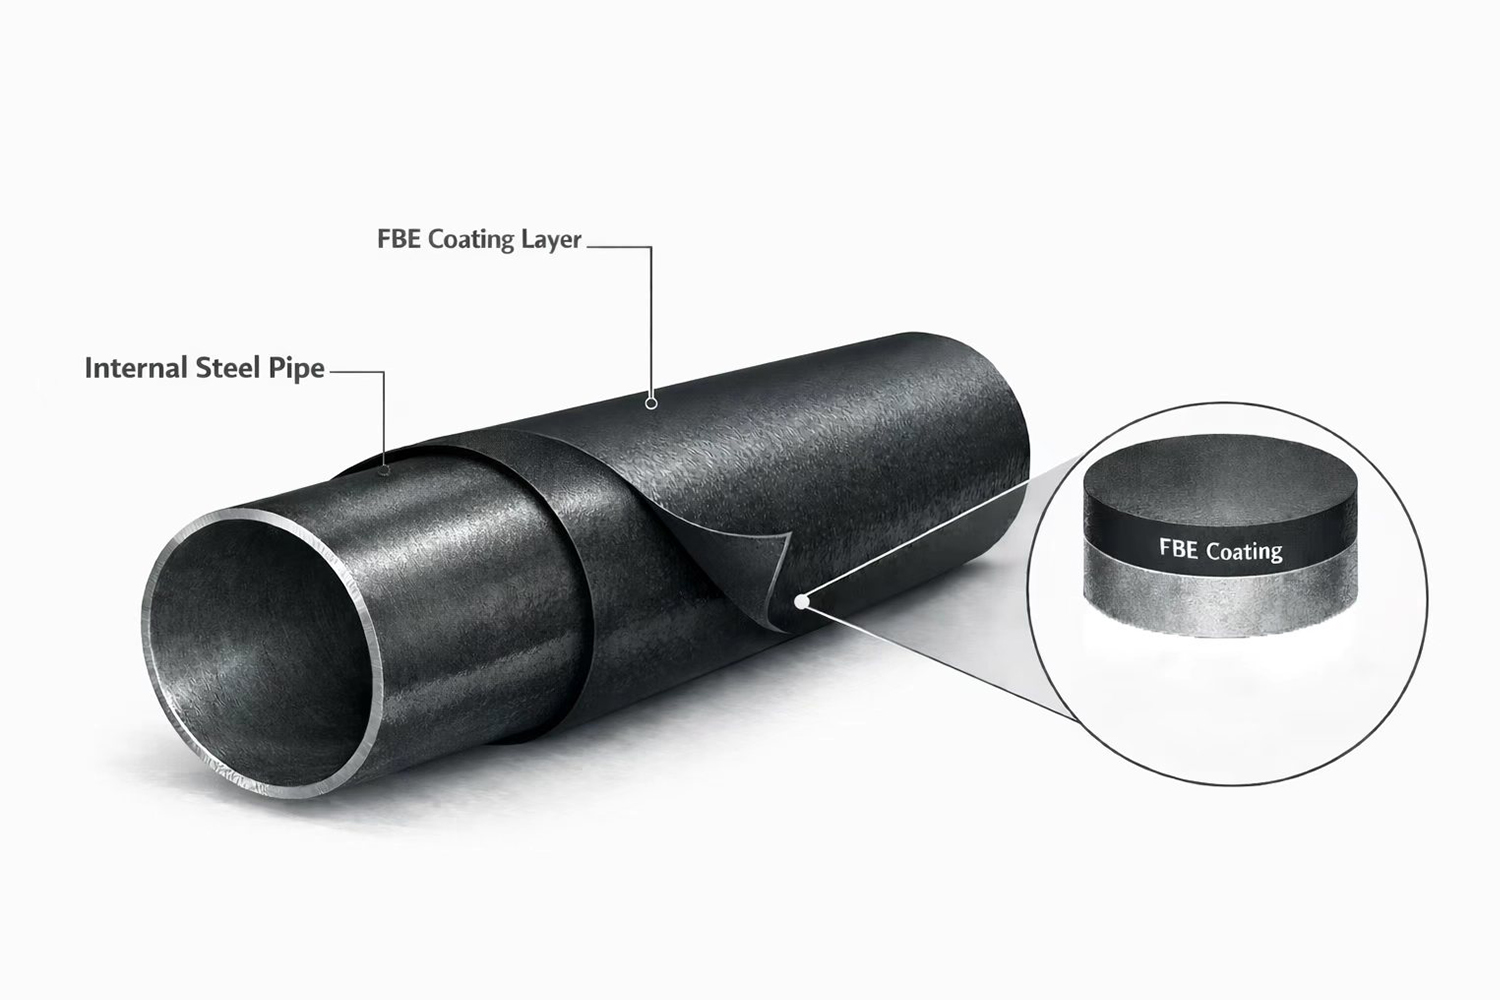
Odabran je epoksidni premaz fuzijom jer se njegova izvedba može povezati s definiranim kvalifikacijskim testovima i mjerljivim kontrolama proizvodnje.
Zaštita od korozije: Stvrdnuti film odvaja čelik od vlage, kisika, soli i drugih vanjskih agenasa korozije. Učinkovitost ovisi o kontinuitetu premaza, adheziji, stvrdnjavanju, debljini filma i prikladnosti praha odabranog za stvarno radno okruženje.
Visoko prianjanje: FBE prianja izravno na pravilno pripremljen čelik. Stabilno prianjanje zahtijeva kontrolirano čišćenje, sidreni profil, temperaturu primjene, stvrdnjavanje i zaštitu od onečišćenja između pjeskarenja i premazivanja.
Otpornost na kemikalije: Kvalificirani FBE sustavi mogu se oduprijeti raznim kemikalijama u tlu, komponentama podzemne vode i okolišima cjevovoda. Otpornost na kemikalije ovisi o proizvodu i temperaturi i treba je potvrditi prema stvarnoj izloženosti, a ne opisati kao neograničenu otpornost.
Otpornost na katodno odvajanje: Za cjevovode koji rade s katodnom zaštitom, sustav premaza se rutinski procjenjuje na njegovu otpornost na odvajanje oko namjernog defekta pod određenim naponom, elektrolitom, temperaturom i vremenom izlaganja. Rezultati kvalifikacije nisu zamjenjivi između praškova, ciklusa stvrdnjavanja ili radnih temperatura.
Čvrstoća i fleksibilnost: kvalificirani FBE sustav nudi otpornost na udarce tijekom rukovanja i može se prilagoditi kontroliranoj deformaciji cijevi. Stvarna fleksibilnost ovisi o kemiji praha, DFT-u, stvrdnjavanju, promjeru cijevi, debljini stijenke i uvjetima savijanja. Dvoslojni sustavi mogu se odabrati tamo gdje je potrebna veća otpornost na habanje i oštećenje instalacije.
Glatka površina koja se može pregledati: Vanjski FBE pruža glatku površinu koja olakšava vizualnu, DFT i inspekciju diskontinuiteta. Ne smanjuje unutarnji otpor protoka cijevi, jer se nalazi na vanjskoj strani cijevi. Smanjenje unutarnje hrapavosti može se spomenuti samo kada se nanese zasebno specificirani i kvalificirani FBE unutarnji premaz.
Sučelja sustava: epoksidni temeljni premaz i epoksidna boja
Dokumenti o premazi često uključuju višestruke pojmove epoksida jer različiti premazi i različita gradilišta zahtijevaju različite metode nanošenja.
• Epoksidni temeljni premaz: U višeslojnim sustavima vanjskih premaza (npr. poliolefinski sustavi), epoksidni temeljni premaz često se opisuje kao epoksidni temeljni premaz jer pričvršćuje sustav za pjeskareni čelik i služi kao primarna barijera protiv korozije. U mnogim proizvodnim linijama, FBE djeluje kao sloj epoksidnog temeljnog premaza unutar cijele strukture sustava. • Dvoslojni FBE otporni na habanje (definiran projektom): Gdje se rizik od oštećenja tijekom ugradnje povećava na križanjima (autoceste, vodeni putovi i prometne gužve), mogu se specificirati sustavi otporni na habanje ili dvoslojni FBE sustavi koji pružaju dodatnu mehaničku zaštitu osim standardnog jednoslojnog FBE premaza. • Epoksidna boja: u područjima spojeva na terenu, krivuljama i lokalnim popravcima, praškasta fuzija primijenjena u postrojenju obično se ne nanosi ponovno na licu mjesta. Ova područja često specificiraju epoksidne materijale koji se nanose tekućinom, kao što je epoksidna boja za nanošenje traka, popravke ili popravke, nakon čega slijedi ponovni test kontinuiteta kako bi se zatvorilo prihvaćanje.
Vrste i varijante
FBE premaz se isporučuje u različitim konstrukcijama ovisno o izloženosti koroziji, radnoj temperaturi i riziku od oštećenja tijekom ugradnje.
Single Coat FBE: Jedan sloj termoreaktivnog epoksidnog praha spojen izravno na pripremljeni čelik. Koristi se kao primarna vanjska barijera protiv korozije gdje se rukovanje cijevima, stanje rova i oštećenja zatrpavanja adekvatno kontroliraju.
Zahtjev za ponudu trebao bi definirati kvalifikaciju praha, DFT, pripremu površine, prozor za primjenu i stvrdnjavanje, smanjenje, ispitivanje diskontinuiteta, ograničenja popravka i evidenciju o sljedivosti.
Dvoslojni FBE: Dvoslojna konstrukcija dodaje vanjski sloj otporan na abraziju ili mehanički ojačan vanjski sloj preko glavnog FBE za kontrolu korozije. Koristi se na raskrižjima, neravnim terenima, proklizavanju HDD-a i drugim mjestima gdje jedan sloj može biti izložen većim mehaničkim oštećenjima.
Dvoslojni FBE ne eliminira potrebu za pažljivim rukovanjem, odgovarajućim valjcima, amortiziranim nosačima, kompatibilnim premazom za vezu na terenu i pregledom nakon ugradnje.
- 3LPE i 3LPP višeslojni sustavi: FBE čini prvi sloj za kontrolu korozije u troslojnom poliolefinskom premazu. Sloj ljepila povezuje FBE s vanjskim slojem PE ili PP, dok poliolefin pruža dodatnu mehaničku zaštitu i zaštitu od vlage.
Zahtjev za ponudu mora navesti kompletan 3LPE ili 3LPP sustav, pojedinačne zahtjeve za svaki sloj, ukupnu debljinu, geometriju smanjenja, testove ljuštenja ili lijepljenja, inspekciju diskontinuiteta, sustav popravka i paket sljedivosti.
Paket pregleda i dokumentacije
Prihvaćanje FBE premaza obično je zatvoreno kada kupac može (1) potvrditi da sustav premaza i opseg inspekcije odgovaraju zahtjevu za ponudu/ITP-om, (2) pratiti svaku duljinu cijevi do serije premaza i zapisnika o ispitivanju i (3) potvrditi da su popravci i ponovna ispitivanja završeni i zabilježeni bez otvorenih čeka.
Tipični isporučeni rezultati uključuju: ⒈ Zapise o kontroli materijala i procesa: postupak premazivanja i ITP (projekt odobren), zapise o ulaznoj inspekciji, serije epoksidnog praha/sertifikate o serijama (CoA), sljedivost serije, kontrolu skladištenja/roka trajanja i parametre linijskog procesa koji pokrivaju kontrolu abraziva, ciljne površine profila i temperaturni okvir predgrijavanja (180–250 stupnjeva) koji se koristi u proizvodnji. ⒉ Dokazi o pripremi površine i primjeni: provjera čistoće (npr. Sa 2½ / NACE No. 2 gdje je navedeno), očitanja profila površine (npr. 50–100 μm gdje je navedeno), očitanja temperature predgrijavanja duž cjevovoda i zapisi o primjeni koji podržavaju ponovljivost kroz proizvodnu seriju i na krajevima/zonama smanjenja. ⒊ Izvješća o pregledu gotovih premaza: DFT rezultati sa sljedivom identifikacijom instrumenta i definiranim uzorkom očitavanja (min/prosjek/max u odnosu na specificirani raspon), zapisi o ispitivanju diskontinuiteta (jeep) koji pokazuju kriterije ispitnog naprezanja, opseg pokrivenosti, rezultate i pronađene diskontinuitete, plus bilješke o vizualnom pregledu o stanju premaza i usklađenosti završetka/smanjenja. ⒋ Paket za zatvaranje popravka i ponovnog ispitivanja: Zapis o popravku s detaljima o vrsti kvara, lokaciji (po ID-u cijevi i položaju), materijalu/metodi popravka, potvrdi otvrdnjavanja (ako je potrebno) i potrebnim rezultatima ponovnog ispitivanja (ponovno ispitivanje diskontinuiteta i bilo koja dodatna DFT provjera) dok se ne postigne prihvaćanje kontinuiteta bez otvorenih popravaka. ⒌ Datoteka o sljedivosti i puštanju u promet: Matrica sljedivosti koja povezuje oznaku/ID cijevi sa serijom premaza i serijom praha, brojeve izvješća o inspekciji (DFT/diskontinuiteti/popravci) i stavke s popisa pakiranja, potkrijepljene certifikatima o kalibraciji opreme za inspekciju (DFT mjerač, detektor diskontinuiteta, instrumenti za temperaturu) i projektno definiranim laboratorijskim/kvalifikacijskim zapisima prema potrebi (npr. adhezija, katodno odvajanje, udar/abrazija).
Podrška za nabavu i izvođenje projekta
GNEE podržava isporuku FBE premaza usklađivanjem opsega premaza s mjerljivim dokazima o prihvaćanju, tako da se pregled Zahtjeva za ponudu, izvršenje ITP-a i odobrenje za puštanje mogu zatvoriti pri prvom podnošenju.
Pokrivenost performansi obično uključuje: Potvrdu opsega: vrstu sustava premaza (jednoslojni FBE, dvoslojni FBE otporan na abraziju ili FBE kao epoksidni temeljni premaz na 3LPE/3LPP), DFT prozor, kriterije ispitivanja diskontinuiteta (jeep), duljinu smanjenja, ograničenja popravka i zahtjeve za ponovnim ispitivanjem u skladu s metodom ugradnje i sučeljem spojeva na terenu. Kontrola serije i dokumenata: Identifikacija cijevi povezana sa serijom premaza i serijom praha, s DFT očitanjima, zapisima o ispitivanju diskontinuiteta i zapisima o popravcima/ponovnim ispitivanjima organiziranim po duljini cijevi ili lotu iu korelaciji sa stavkama popisa pakiranja. Zaštita pri rukovanju: Definirana i primijenjena zaštita od rezanja i kosine/krajeva kako bi se smanjila šteta tijekom utovara, transporta i rukovanja na dvorištu, održavajući dosljedno stanje kraja za zavarivanje na terenu i premazivanje spojeva. Datoteka izdanja: konsolidirani paket koji objedinjuje zapise o procesu premazivanja, rezultate inspekcije, dokaze o kalibraciji/kvalificiranju (definirane projektom), korespondenciju o sljedivosti i dokumente za otpremu u strukturu spremnu za pregled kako bi se smanjili ciklusi ponovnog podnošenja na minimum.
Besplatna ponuda
Često postavljana pitanja (FAQ)
P1: Što je epoksidni premaz fuzijom i što "fuzija" znači u FBE premazu? A1: Epoksidni premaz fuzijom je epoksidni praškasti premaz koji se nanosi na prethodno zagrijani čelik; "tapanje" je taljenje praha i njegovo vlaženje na vrućoj površini čelika, njegovo strujanje dok ne formira kontinuirani film i njegovo naknadno stvrdnjavanje dok ne postane umrežena epoksidna barijera.
P2: Postoji li razlika između FBE premaza i FBE premaza prahom? A2: FBE premaz opisuje konačni stvrdnuti premaz na cijevi ili komponenti, dok FBE premaz u prahu naglašava praškasti materijal i postupak nanošenja praha koji se koristi za oblikovanje tog premaza.
P3: Koji se predmeti za inspekciju obično koriste za prihvaćanje FBE premaza na presvučenu cijev? A3: Prihvaćanje se obično usredotočuje na distribuciju debljine suhog filma (DFT), ispitivanje diskontinuiteta/poroznosti, zapise o popravcima i ponovnim ispitivanjima, nadzor stanja smanjenja/završetka i sljedivost povezivanja ID-a cijevi sa serijom premaza i zapise o inspekciji.
P4: Gdje se epoksidni temeljni premaz i epoksidna boja uklapaju u projekt premazivanja cijevi koji specificira FBE? A4: Epoksidni temeljni premaz obično opisuje epoksidni temeljni premaz u sustavima s više slojeva, gdje FBE može djelovati kao temeljni premaz, dok se epoksidna boja obično koristi za premazivanje spojeva na terenu ili lokalizirane popravke gdje se fuzija praha ne nanosi ponovno na licu mjesta.
Popularni tagovi: fbe (fuzijski epoksi) premaz za cijevi, dobavljač, prilagođeno, veleprodaja, jeftino, popust, cjenik, niska cijena, na zalihama, knjiga besplatnih uzoraka


